- Correo electrónico
- Teléfono
-
Dirección
No. 4 Lingang Second road, Shuangqiao street, Dinghai district, Zhoushan city, Zhejiang Province
Categorías de producto
Zhejiang Zhoushan Huayi Machinery Manufacturing co., Ltd.
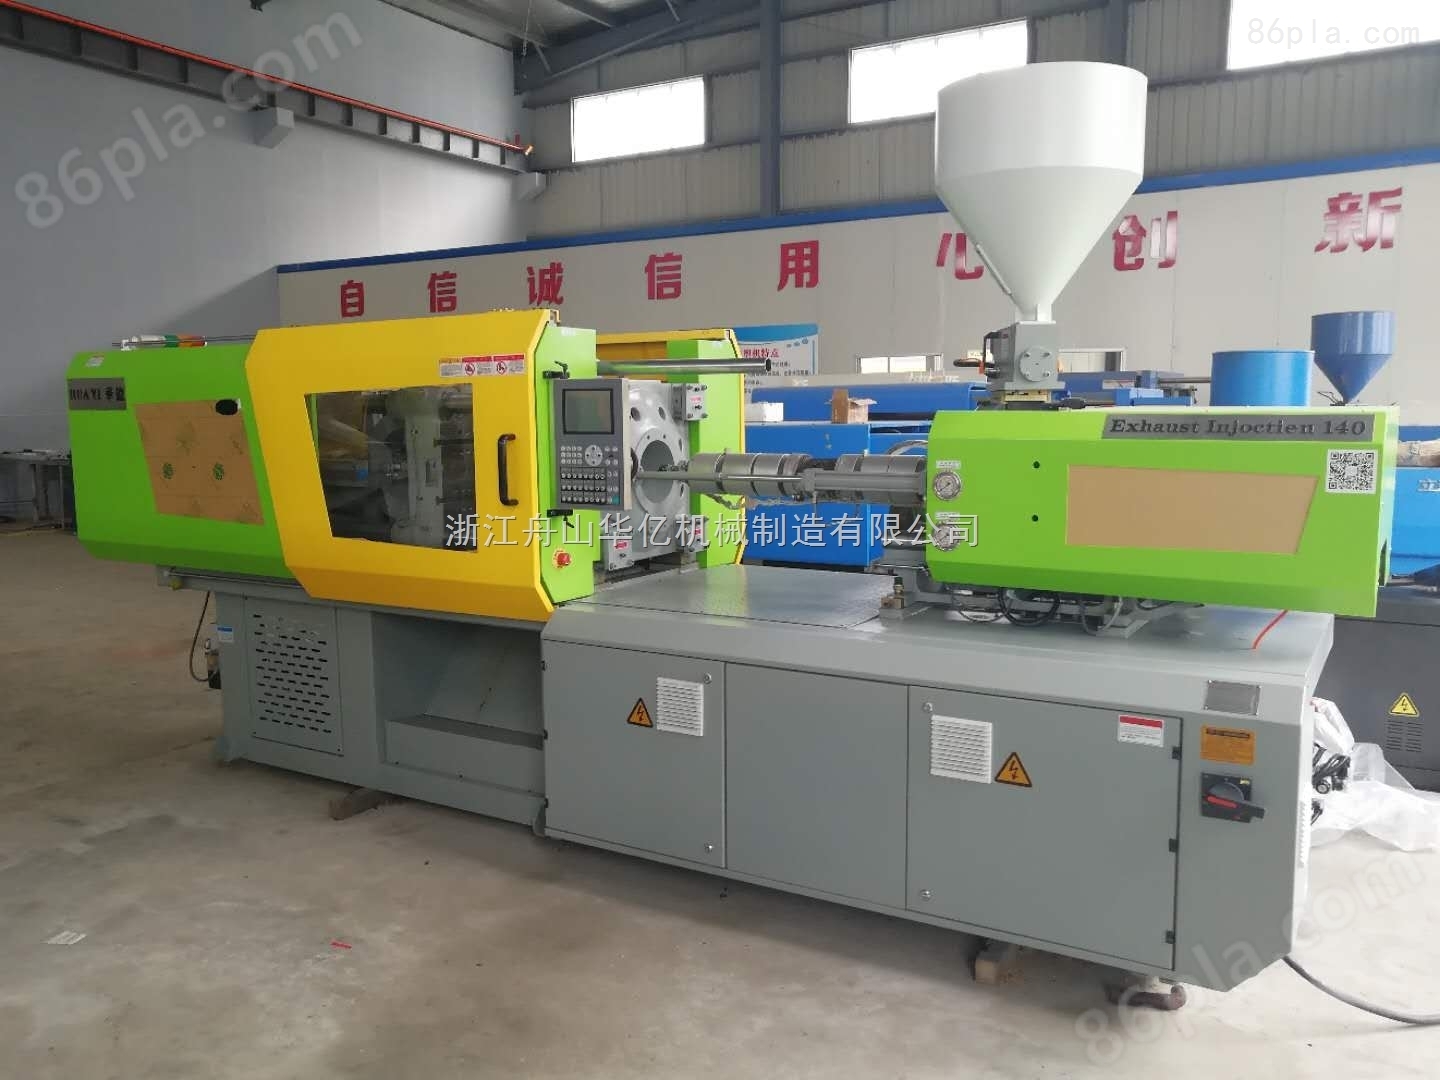
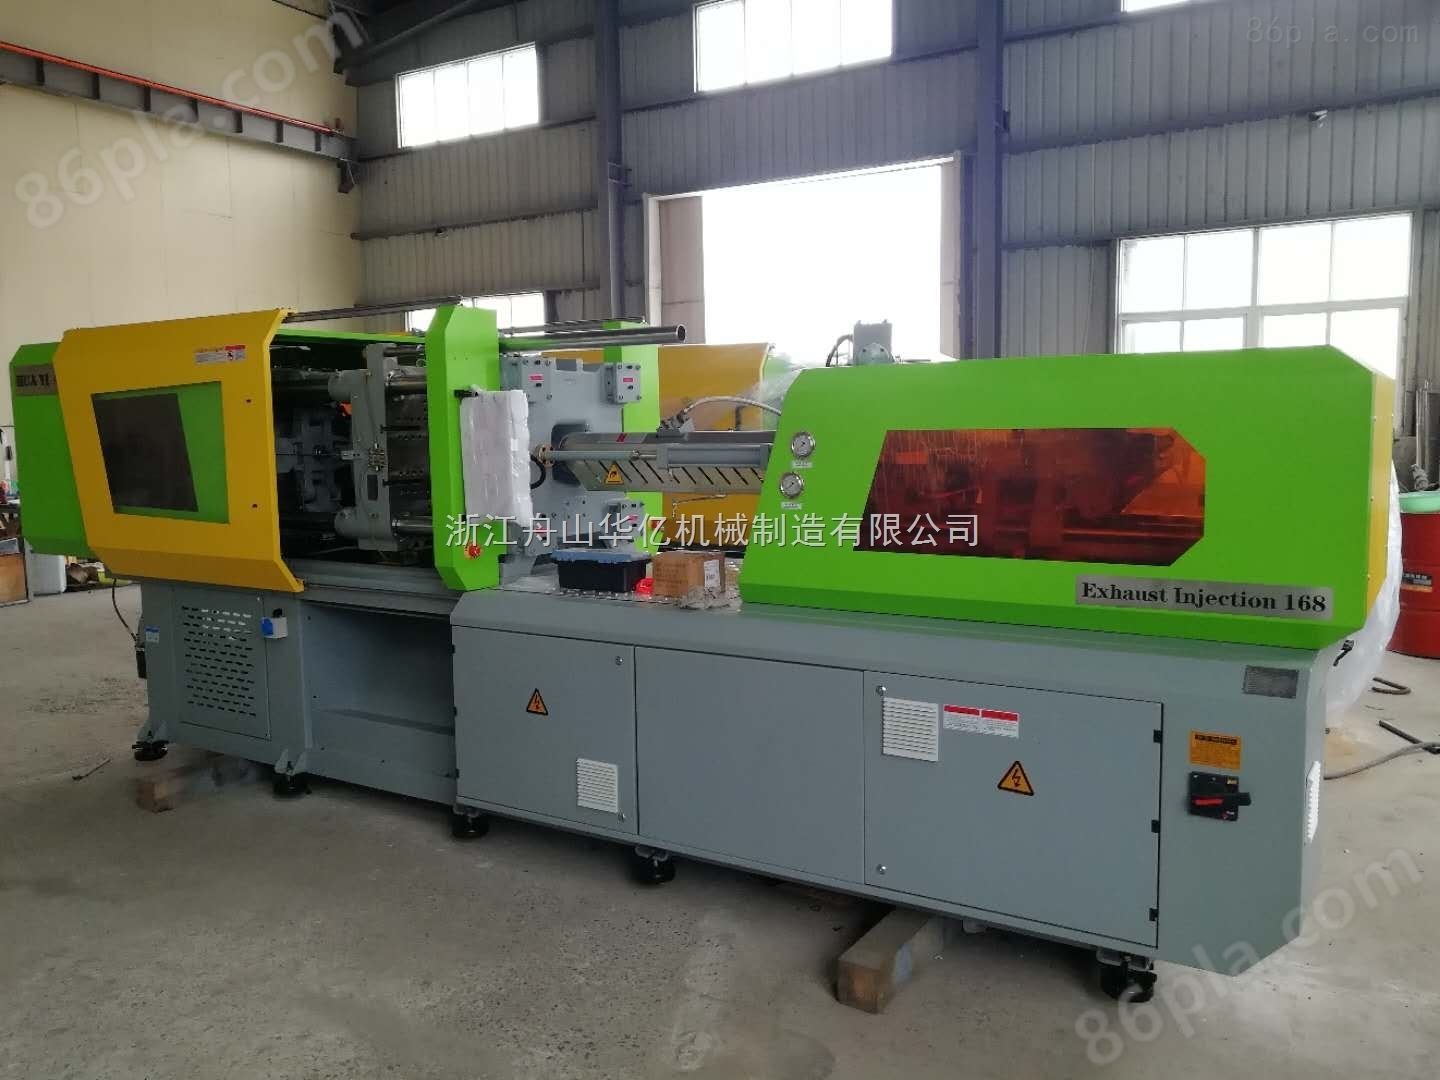
Equipo de moldeo por inyección de escape de precisión
NegociableActualización en01/17
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
El equipo de moldeo por inyección de escape de precisión consta de cuatro sistemas principales para completar el escape y la deshumidificación, a saber, cuatro piezas de cilindro (cilindro), tornillo, dispositivo de alimentación y panel de control para completar el escape y la deshumidificación.
Detalles del producto
Equipo de moldeo por inyección de escape de precisiónventaja
1. no es necesario presecar el material de formación absorbente de agua, reducir el proceso y ahorrar tiempo;
2. puede eliminar los compuestos volátiles al mínimo, mejorar las propiedades mecánicas del producto y mejorar la calidad de la apariencia;
3. mejorar el alcance de la formación, mejorar la tasa calificada del producto y hacer que el proceso sea más estable.
4. evitar el desperdicio de algunos materiales almacenados (por ejemplo: ocupar lugares, recursos ociosos, reducir el riesgo de rotación de capital)
5. mejorar la eficiencia del cambio de producto, el tiempo de cambio y el tiempo de espera;
6. mejorar la tasa de utilización del diseño de la planta y la tasa de utilización racional del equipo;
7. utilizar el sistema de deshumidificación de la máquina de moldeo por inyección para reducir el costo de los productos de moldeo por inyección y mejorar considerablemente la competitividad de las empresas.
Equipo de moldeo por inyección de escape de precisiónPrecauciones:
(1) verifique si hay agua y aceite en la Caja de control del aparato eléctrico, y si el aparato eléctrico está húmedo, no lo encienda. El personal de mantenimiento debe secar las piezas eléctricas antes de encenderlas.
(2) comprobar si la tensión de alimentación cumple, generalmente no debe exceder de ± 15%.
(3) compruebe si el interruptor de parada de emergencia y el interruptor de la puerta de Seguridad delantera y trasera son normales. Verifique si la dirección de rotación del motor y la bomba de aceite es consistente.
(4) verifique si cada tubería de refrigeración es fluida y conecte agua de enfriamiento al enfriador de aceite y a la manga de agua de enfriamiento al final del cilindro.
(5) comprobar si hay aceite lubricante (grasa) en cada parte activa y agregar suficiente aceite lubricante.
(6) encienda la calefacción eléctrica y caliente cada sección del cilindro. Cuando la temperatura de cada sección cumple con los requisitos, se mantiene caliente durante un período de tiempo más para que la temperatura de la máquina tiende a estabilizarse. El tiempo de aislamiento varía según los requisitos de los diferentes equipos y materias primas plásticas.
(7) añadir suficiente plástico a la tolva. De acuerdo con los requisitos de moldeo por inyección de diferentes plásticos, algunas materias primas deben secarse primero.
(8) es necesario cubrir la cubierta térmica en el cilindro de la máquina, lo que puede ahorrar energía eléctrica y prolongar la vida útil de la bobina térmica y el contactor de corriente.
Producto similar Recomendar