- Correo electrónico
- Teléfono
-
Dirección
No. 4 Lingang Second road, Shuangqiao street, Dinghai district, Zhoushan city, Zhejiang Province
Categorías de producto
Zhejiang Zhoushan Huayi Machinery Manufacturing co., Ltd.
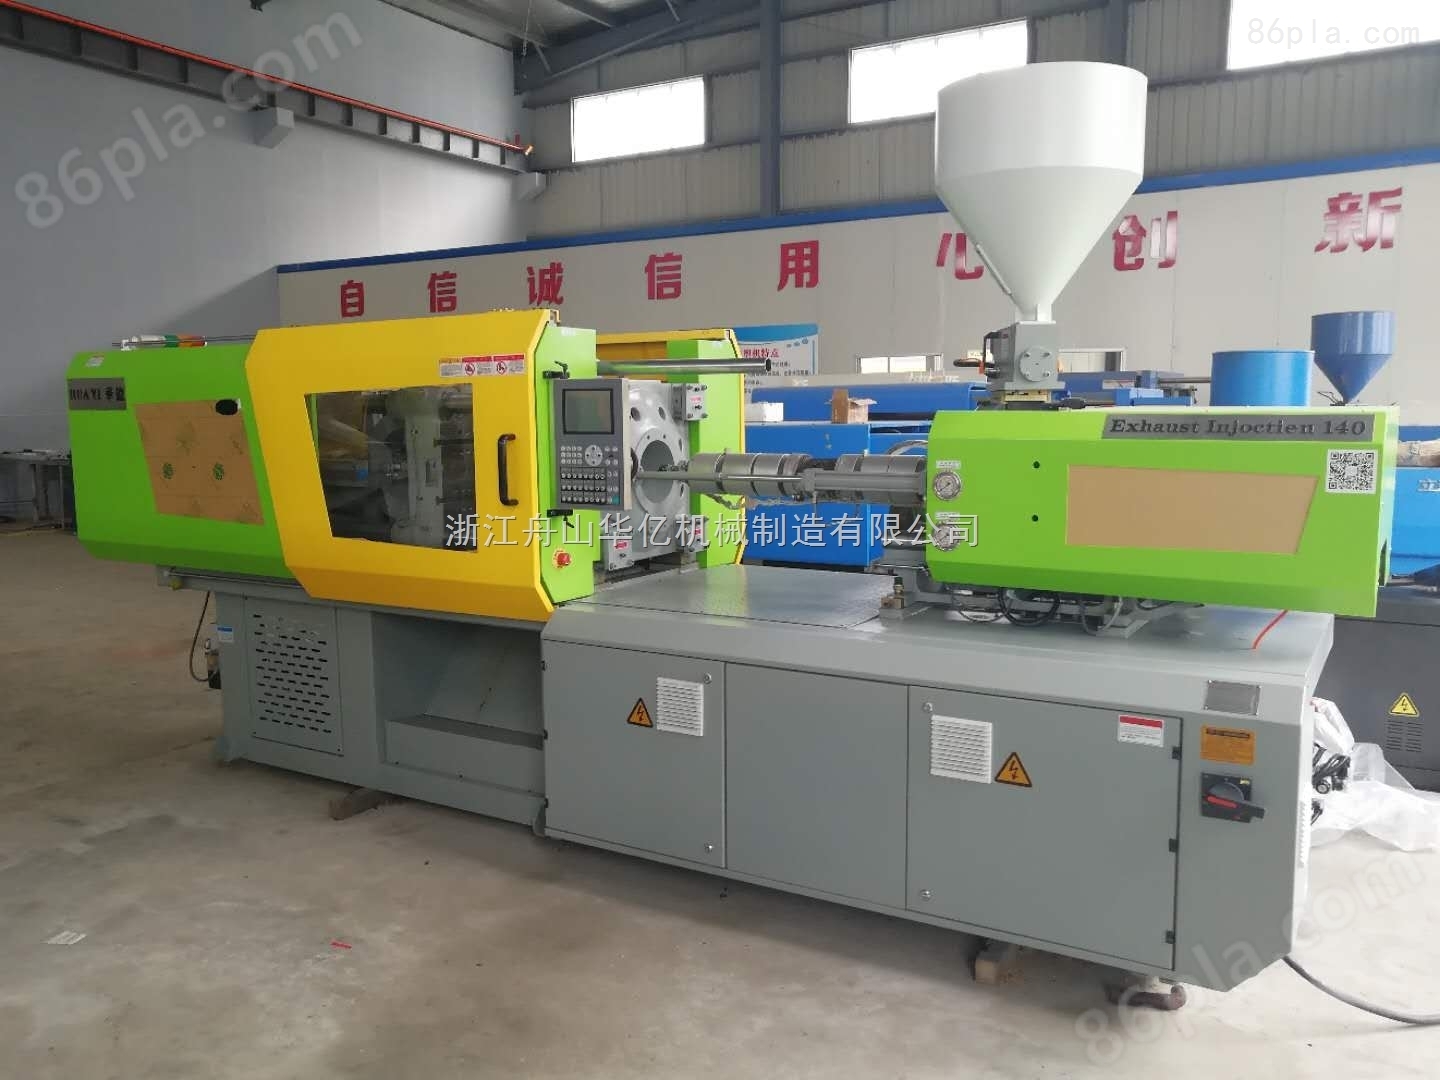
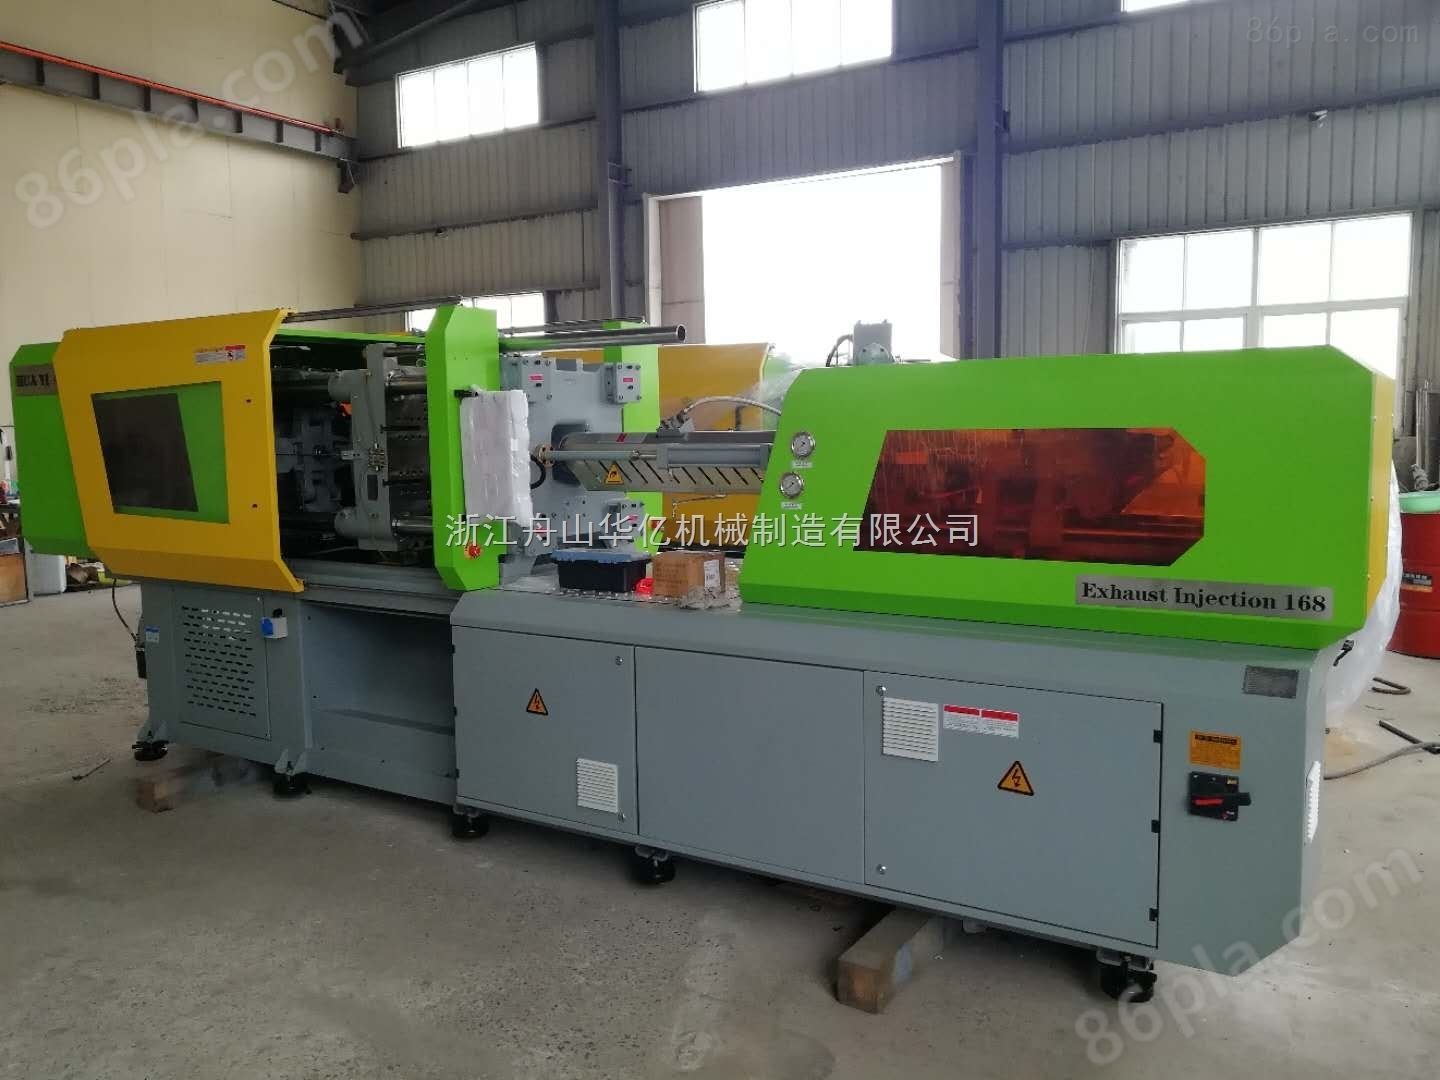
Máquina automática de moldeo por inyección de deshumidificación de escape
NegociableActualización en01/17
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
La máquina de moldeo por inyección de deshumidificación de escape totalmente automática se basa en la teoría clásica del escape de extrusión, combinada con las características del moldeo por inyección de escape, para estudiar el mecanismo de escape de la máquina de inyección de escape y la teoría de diseño de los componentes plastificados. Y se han medido muchos parámetros importantes a través de experimentos. Como la velocidad del tornillo, la contrapresión, la cantidad de alimentación, la temperatura de escape y otras características de fusión del tornillo de primer orden y la influencia de la eficiencia del escape del tornillo de escape.
Detalles del producto
Máquina automática de moldeo por inyección de deshumidificación de escapeCaracterísticas:
1. ahorrar energía y costos;
2. mejorar la eficiencia de la formación es propicio para la automatización de la formación;
3. se puede eliminar la humedad, la participación en el aire, los monómeros residuales, los oligómeros y otros ingredientes residuales juntos, mejorando así la calidad del producto;
4. es propicio para dispersar y mezclar uniformemente todo tipo de rellenos;
5. para la alquimia en polvo, la inyección de cerámica y los materiales en polvo o perla, se puede inyectar directamente.
Máquina automática de moldeo por inyección de deshumidificación de escapePrecauciones:
(1) verifique si hay agua y aceite en la Caja de control del aparato eléctrico, y si el aparato eléctrico está húmedo, no lo encienda. El personal de mantenimiento debe secar las piezas eléctricas antes de encenderlas.
(2) comprobar si la tensión de alimentación cumple, generalmente no debe exceder de ± 15%.
(3) compruebe si el interruptor de parada de emergencia y el interruptor de la puerta de Seguridad delantera y trasera son normales. Verifique si la dirección de rotación del motor y la bomba de aceite es consistente.
(4) verifique si cada tubería de refrigeración es fluida y conecte agua de enfriamiento al enfriador de aceite y a la manga de agua de enfriamiento al final del cilindro.
(5) comprobar si hay aceite lubricante (grasa) en cada parte activa y agregar suficiente aceite lubricante.
(6) encienda la calefacción eléctrica y caliente cada sección del cilindro. Cuando la temperatura de cada sección cumple con los requisitos, se mantiene caliente durante un período de tiempo más para que la temperatura de la máquina tiende a estabilizarse. El tiempo de aislamiento varía según los requisitos de los diferentes equipos y materias primas plásticas.
(7) añadir suficiente plástico a la tolva. De acuerdo con los requisitos de moldeo por inyección de diferentes plásticos, algunas materias primas deben secarse primero.
(8) es necesario cubrir la cubierta térmica en el cilindro de la máquina, lo que puede ahorrar energía eléctrica y prolongar la vida útil de la bobina térmica y el contactor de corriente.
Producto similar Recomendar