- Correo electrónico
- Teléfono
-
Dirección
No. 4 Lingang Second road, Shuangqiao street, Dinghai district, Zhoushan city, Zhejiang Province
Categorías de producto
Zhejiang Zhoushan Huayi Machinery Manufacturing co., Ltd.
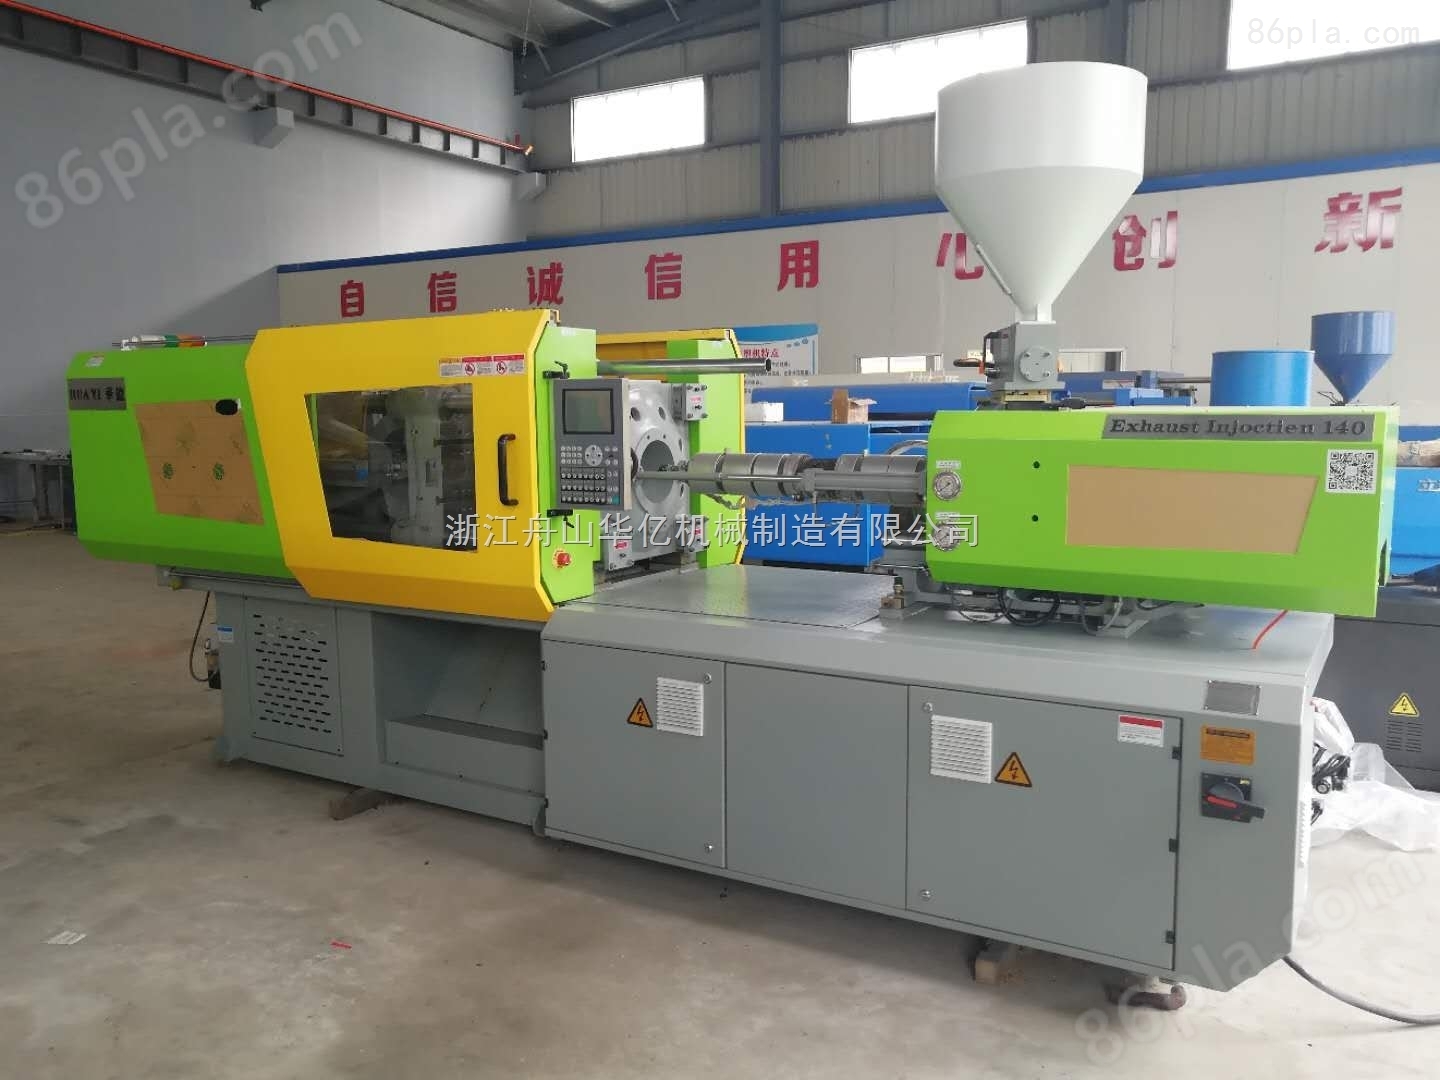
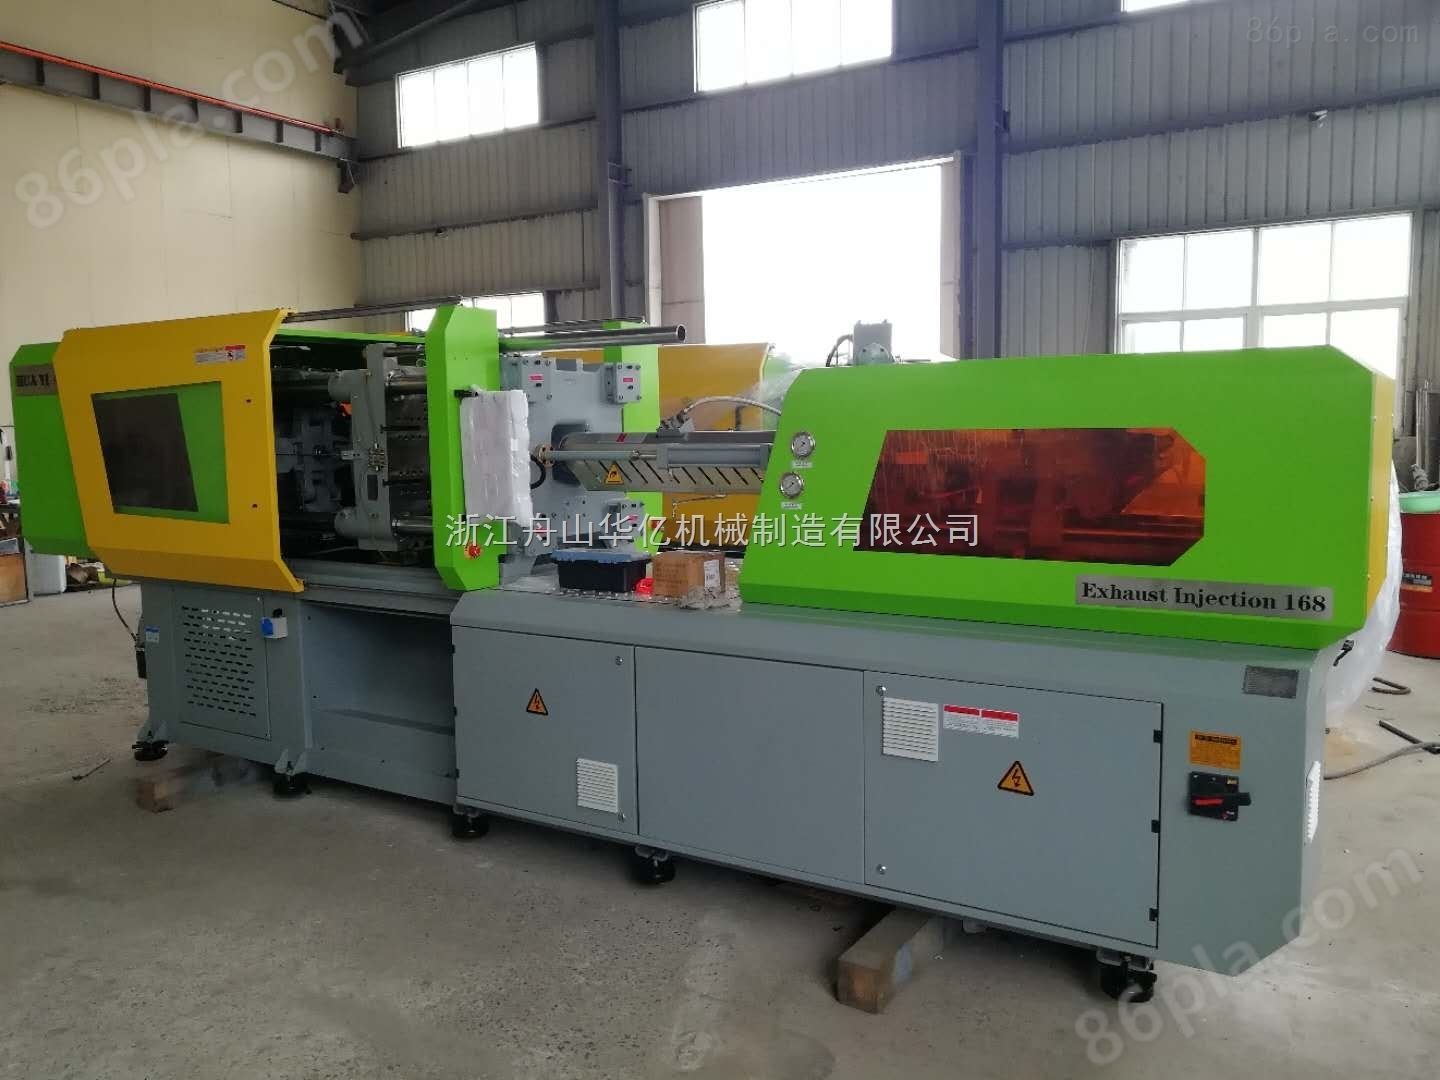
Gran máquina de moldeo por inyección de escape
NegociableActualización en01/17
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
De acuerdo con la teoría clásica del escape de extrusión y las características del moldeo por inyección de escape, se estudió el mecanismo de escape de la máquina de inyección de escape y la teoría del diseño de los componentes plastificados. Y se han medido muchos parámetros importantes a través de experimentos. Como la velocidad del tornillo, la contrapresión, la cantidad de alimentación, la temperatura de escape y otras características de fusión del tornillo de primer orden y la influencia de la eficiencia del escape del tornillo de escape.
Detalles del producto
Gran máquina de moldeo por inyección de escapePrecauciones
1. una vez que el operador detecta una avería en la máquina o un fallo eléctrico, debe detener inmediatamente el motor de la bomba de aceite, cortar la fuente de alimentación e informar inmediatamente al Gerente del taller.
2. durante el proceso de producción de moldeo por inyección, el operador debe tomar el producto de la puerta de Seguridad delantera y no puede entrar en contacto directo con dispositivos de alta temperatura como tubos de calor a mano para evitar quemaduras.
3. los operadores no pueden cambiar ningún parámetro del proceso de moldeo por inyección en privado..
4. durante el proceso de trabajo de la máquina de moldeo por inyección, el operador no puede salir del trabajo sin autorización y no puede hablar con las personas sobre temas no relacionados con el Trabajo.
5. dentro de los * minutos desde el arranque (o recogida), el operador debe observar cuidadosamente si el funcionamiento de los deslizadores húmedos y los dedales del molde es normal y si hay falta de aceite lubricante; En caso de anomalía, informe inmediatamente al Gerente del taller.
6. durante la operación, el operador debe obedecer las instrucciones del Inspector de calidad sobre la calidad, y los productos defectuosos autoinspeccionados deben ser confirmados por el Inspector de calidad del taller antes de que puedan colocarse en la Caja de residuos.
7. al entregar el turno, el operador debe informar claramente al empleado sucesor de lo importante que sucedió durante el turno.
Requisitos de funcionamiento de las grandes máquinas de moldeo por inyección de escape:
1. antes de iniciar la producción de calentamiento de la máquina, abra la válvula de agua de enfriamiento para observar si el canal de agua es fluido.
2. cierre el interruptor de alimentación en el borde de la Caja de control, conecte la fuente de alimentación en la máquina y presione el botón de arranque del motor en el panel para iniciar el motor de la bomba de aceite.
3. las máquinas que se utilizan por primera vez y no se utilizan durante mucho tiempo, después de que se inicia la bomba de aceite, se deben realizar varios minutos de funcionamiento vacío antes de comenzar la operación.
4. abra el interruptor de calentamiento del cilindro de material, conecte la fuente de alimentación de calefacción eléctrica, ajuste la boca de temperatura constante y el controlador de temperatura en la puerta de la caja, establezca la temperatura y observe el tamaño de la corriente del medidor de corriente para determinar la calidad de la bobina de calefacción eléctrica.
5. la prueba debe llevarse a cabo de manera manual → semiautomática → totalmente automática, y se debe comprobar si los pernos de fijación importantes están sueltos, y se debe detener inmediatamente si se encuentran anomalías. Cuando se confirme la normalidad o se elimine la avería, se realizará la prueba.
6. al detener el procesamiento o recargar, se debe limpiar el cilindro. el trabajo de limpieza debe llevarse a cabo en el Estado de calentamiento del cilindro. después de la limpieza, el interruptor de calentamiento se apaga inmediatamente. el trabajo de limpieza es particularmente importante para el procesamiento de plásticos fáciles de descomponer.
Producto similar Recomendar