-
Correo electrónico
etite@sina.com
-
Teléfono
18939778618
-
Dirección
Edificio 7, 38 beiguandu road, Distrito de wuzhong, ciudad de Suzhou
Categorías de producto
- Manipulador de moldeo por inyección
- Alimentación automática
- Trituradora de baja velocidad
- Máquina de temperatura de molde de aceite especial para fundición a presión
- Secador de deshumidificación de colmena
- Calentador de molde de agua
- Máquina de mezcla horizontal
- Ventilador de aire frío Industrial
- Máquina de limpieza de escala de molde
Suzhou yidete Machinery co., Ltd.
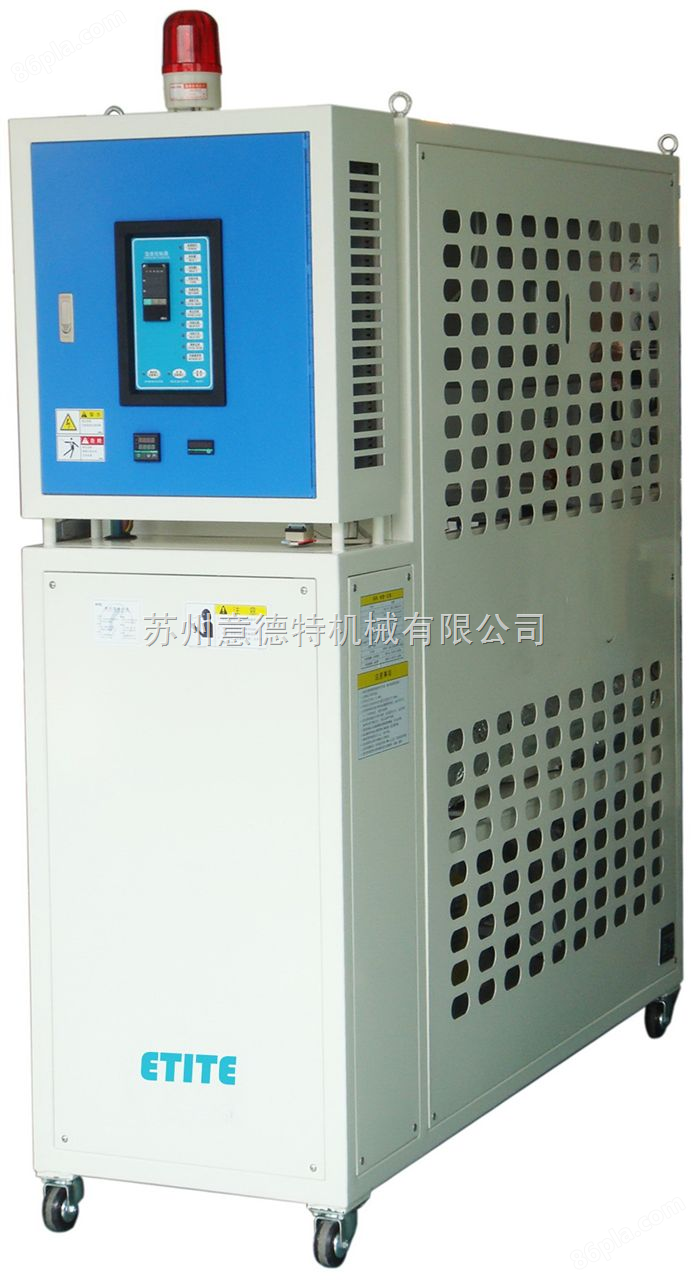
Controlador de fundición a presión de página
NegociableActualización en01/12
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
Descripción detallada del controlador de fundición a presión de la página de trabajo: ① bomba centrífuga de gran flujo y alta presión de la fábrica original de Speck en Alemania. ② la compañía japonesa ckd fabrica válvulas solenoides de control de temperatura, que se pueden conectar con frecuencia. ③ omlon de japón, mitsubishi, Schneider de Francia. ④ el control de temperatura por el método de control de la EIP del plc, el control de temperatura es preciso (? ¿ grados celsius).
Detalles del producto
Controlador de fundición a presión de páginaProceso de operación
I. inspecciones previas al inicio
1. si el perímetro está limpio y sin escombros, verifique si la fuente de alimentación, el calentador, el controlador, el manómetro, el bombeo, etc. son normales.
2. compruebe si el nivel de aceite del tanque de expansión está por encima del nivel de 1 / 2 - 3 / 5, y si el sensor de nivel es normal.
3. conecte la fuente de alimentación del Gabinete de control, verifique si el voltaje es normal, verifique si la luz indicadora y cada instrumento de visualización son normales.
II. puesta en marcha
1. inicie la bomba de circulación de aceite térmico y circule normalmente durante unas 0,5 horas después de iniciar la bomba para que la presión sea estable;
2. Presione el botón de inicio de la calefacción para observar si la calefacción es normal;
3. operación de parada
1. parada normal
① reducir gradualmente la temperatura y detener el calentamiento;
② a la espera de que la temperatura del aceite térmico conductor caiga por debajo de 70 ℃, detener el funcionamiento de la bomba de circulación de aceite térmico;
③ apague la fuente de alimentación general y haga un buen registro de los turnos de entrega.
2. si el tiempo de parada de emergencia se detiene de emergencia debido a una emergencia, el tubo de calefacción debe cerrarse rápidamente para que el aceite térmico se enfríe naturalmente y evite el sobrecalentamiento.
Controlador de fundición a presión de páginaReparación de fallas:
(1) al encontrar el punto de falla y reparar la falla, se debe prestar atención a que el punto de falla encontrado no se puede utilizar como el punto final de la búsqueda de la falla. También es necesario analizar más a fondo para identificar las causas fundamentales de la avería. Por ejemplo, cuando se trata de un accidente en el que un motor eléctrico se quema por sobrecarga, no se debe considerar que la reparación o sustitución del motor eléctrico quemado por un nuevo motor del mismo modelo haya terminado, sino que se debe averiguar más a la sobrecarga del motor eléctrico debido a la sobrecarga. O la elección inadecuada del motor y la Potencia demasiado pequeña, porque ambos causarán sobrecarga del motor. Por lo tanto, al manejar la avería, la reparación de la avería debe llevarse a cabo después de averiguar la causa de la avería y resolverla.
(2) después de encontrar el punto de falla, asegúrese de adoptar el método de reparación correcto correspondiente para diferentes situaciones y partes de falla, no utilice fácilmente métodos como el reemplazo de componentes eléctricos y el reemplazo de cables, y mucho menos permita cambiar fácilmente la línea o reemplazar componentes eléctricos con diferentes especificaciones para evitar fallas humanas.
(3) en general, se debe tratar de restaurar en la medida de lo posible bajo la reparación del punto de falla, pero a veces es necesario reanudar el funcionamiento normal de la maquinaria industrial lo antes posible. De acuerdo con la situación real, también se permiten algunas medidas de emergencia adecuadas para máquinas de lavado de vías navegables de molde. Pero nunca se debe actuar de acuerdo.
(4) después de la reparación de la falla eléctrica, se necesita una operación de prueba eléctrica. Debe cooperar con el operador para evitar nuevas averías.
(5) después de cada avería. Se debe resumir la experiencia a tiempo y hacer un buen registro de mantenimiento, que incluye: el modelo, el nombre, el número, la fecha de la avería, el fenómeno de la avería, la parte, el aparato eléctrico agitado, la causa de la avería, el préstamo de reparación y el funcionamiento después de la reparación de la maquinaria industrial. El propósito del registro es servir de archivo de referencia para futuras reparaciones y, a través del análisis de fallas anteriores, tomar las medidas efectivas correspondientes para evitar la repetición de accidentes similares o proponer sugerencias de mejora para el diseño del propio equipo eléctrico.