-
Correo electrónico
webmaster@rxjd.com
-
Teléfono
13801568566
-
Dirección
China
Categorías de producto
Zhangjiagang rixin Electromechanical co., Ltd.
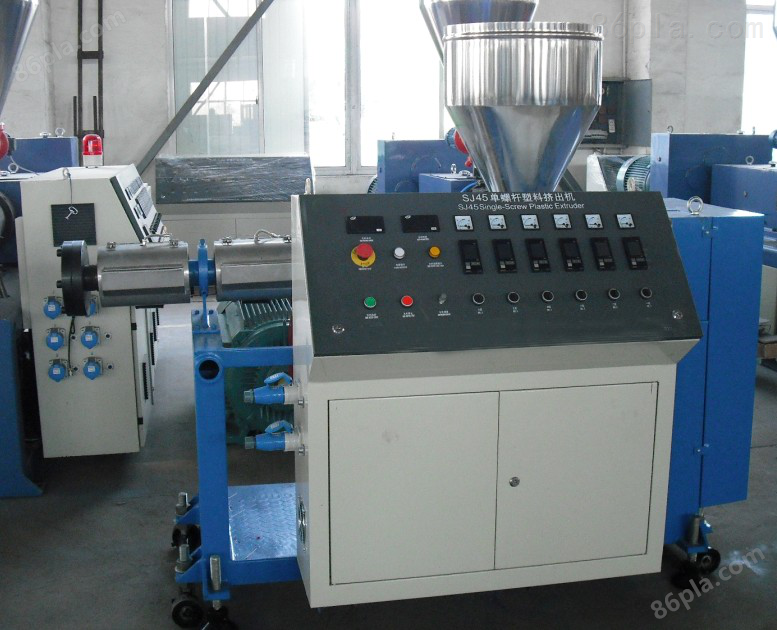
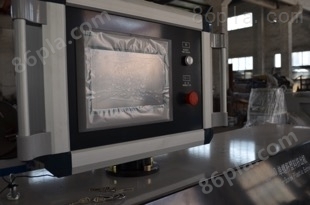
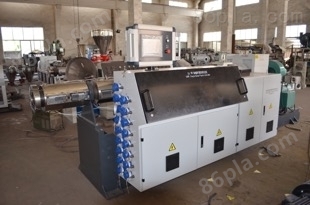
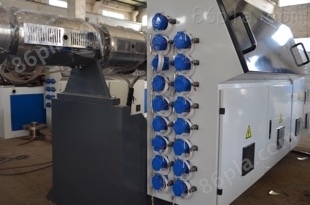
Equipo multifuncional de producción de extrusión de PVC
NegociableActualización en01/12
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
El sistema de control de temperatura de circulación externa del núcleo de tornillo de dos secciones confiable del equipo de producción de extrusión de PVC multifuncional garantiza que diferentes fórmulas puedan producir tuberías upvc de alta calidad.
Detalles del producto
Introducción del equipo multifuncional de producción de extrusión de pvc:
Todo lo anterior se realiza a través de un cilindro con un tornillo y una espiral. Los granos de plástico entran en el cilindro a través de una tolva en un extremo del cilindro y luego se transmiten al otro extremo del cilindro a través de un tornillo. Para tener suficiente presión, la profundidad del hilo en el tornillo disminuye a medida que aumenta la distancia a la tolva. El calentamiento externo y el calor interno generado por la fricción entre el plástico y el tornillo suavizan y derriten el plástico. Diferentes polímeros y diferentes aplicaciones a menudo tienen requisitos de diseño diferentes para las exprimidoras de plástico. Muchas opciones se refieren a salidas de descarga, múltiples puertos de alimentación, dispositivos de mezcla especiales a lo largo del tornillo, enfriamiento y calentamiento del derretimiento, o sin fuente de calor externa (exprimidor de plástico térmico), tamaño relativo de la variación de la brecha entre el tornillo y el cilindro, y número de tornillos, etc.
Equipo multifuncional de producción de extrusión de PVCOperación:
Todo lo anterior se realiza a través de un cilindro con un tornillo y una espiral. Los granos de plástico entran en el cilindro a través de una tolva en un extremo del cilindro y luego se transmiten al otro extremo del cilindro a través de un tornillo. Para tener suficiente presión, la profundidad del hilo en el tornillo disminuye a medida que aumenta la distancia a la tolva. El calentamiento externo y el calor interno generado por la fricción entre el plástico y el tornillo suavizan y derriten el plástico. Diferentes polímeros y diferentes aplicaciones a menudo tienen requisitos de diseño diferentes para las exprimidoras de plástico. Muchas opciones se refieren a salidas de descarga, múltiples puertos de alimentación, dispositivos de mezcla especiales a lo largo del tornillo, enfriamiento y calentamiento del derretimiento, o sin fuente de calor externa (exprimidor de plástico térmico), tamaño relativo de la variación de la brecha entre el tornillo y el cilindro, y número de tornillos, etc.
Equipo multifuncional de producción de extrusión de PVCOperación:
I. conducir
1. se puede conducir después de una temperatura constante. antes de conducir, se deben apretar nuevamente los pernos de la nariz y la brida de la exprimidora para eliminar la diferencia entre la expansión térmica de los pernos y la nariz. el orden de apretar los pernos de la nariz es apretar diagonalmente y la fuerza debe ser uniforme. Al apretar la tuerca de la brida de la nariz, se requiere que la elasticidad sea consistente alrededor, de lo contrario se debe correr el material.
2. para conducir, Presione el botón "listo para conducir", luego conecte el botón "conducir", luego gire lentamente el botón de ajuste de la velocidad del tornillo y la velocidad del tornillo se arranque lentamente. Luego se acelera gradualmente, mientras se agrega una pequeña cantidad. Al alimentar, preste mucha atención a los cambios en las instrucciones del medidor de corriente principal y varios cabezales de indicación. El par del tornillo no puede exceder la marca roja (generalmente es del 65% al 75% del medidor de par). Antes de que se Exprima el perfil de plástico, nadie debe pararse frente al molde de boca para evitar accidentes de lesiones debido a la rotura del perno o la espuma húmeda de la materia prima. Después de exprimir el plástico de la matriz de la boca de la nariz, es necesario enfriar lentamente la extrusión y conducir hacia el dispositivo de tracción y el molde de finalización, y activar estos dispositivos. A continuación, de acuerdo con el valor indicado del instrumento de control y los requisitos para el producto de extrusión. Cada Parte se ajustará en consecuencia para que toda la operación de extrusión alcance el Estado normal. Y según sea necesario, la exprimidora de doble tornillo se alimenta uniformemente y a la misma velocidad con un alimentador de medición.
3. cuando la descarga del molde de boca es uniforme y el plástico es excelente, se puede llevar a cabo la manga de fijación del tractor. El juicio del grado de plastificación debe basarse en la experiencia, generalmente se puede juzgar en función de la apariencia del material de extrusión, es decir, la superficie es brillante, sin impurezas, sin espuma, coque y decoloración, exprimiendo el material de extrusión a mano hasta un cierto punto sin burras ni grietas, con cierta elasticidad, lo que indica que el material está bien plastificado. Si la plastificación es mala, la velocidad del tornillo, la temperatura del cilindro y la nariz se pueden ajustar adecuadamente hasta que se cumplan los requisitos.
4. durante el proceso de producción de extrusión, la exprimidora de drenaje de PVC debe comprobar regularmente si varios parámetros del proceso son normales de acuerdo con los requisitos del proceso y rellenar el formulario de registro del proceso. Inspeccionar la calidad de los productos de perfil de acuerdo con las normas de inspección de calidad y tomar medidas oportunas para resolver los problemas.
II. aparcamiento
1. detener la alimentación, exprimir el plástico en la exprimidora y, al exponer el tornillo, apagar la fuente de alimentación del cilindro y la nariz y detener el calentamiento.
2. apague la fuente de alimentación de la exprimidora y la máquina auxiliar para que el tornillo y la máquina auxiliar dejen de funcionar.
3. abra la brida de conexión de la nariz y retire la nariz. Limpiar la placa poroso y todos los componentes de la nariz. Al limpiar, para evitar daños en la superficie interior de la nariz, los residuos en la nariz se limpian con barras de acero y láminas de acero, y luego se muele el plástico adherido a la nariz con papel de arena, se Pule y se aplica aceite o aceite de silicona para evitar la corrosión.
4. limpiar el tornillo y el cilindro. después de quitar la nariz, reiniciar el motor principal, agregar material de estacionamiento (o material roto) y limpiar el tornillo y el cilindro. en este momento, el tornillo se selecciona a baja velocidad (sr / MIN aproximadamente) para reducir el desgaste. Después de que el material de estacionamiento se pulveriza en polvo * y se exprime, se puede utilizar aire comprimido para soplar repetidamente los granos residuales y el polvo desde la entrada de alimentación y la salida de aire hasta que no haya residuos en el cilindro de la máquina, reducir la velocidad del tornillo a cero, detener la máquina de extrusión y cerrar La fuente de alimentación general y la válvula general de agua fría.
5. los elementos de Seguridad a los que se debe prestar atención al exprimir son: electricidad, calor, rotación de maquinaria y carga y descarga de piezas pesadas. La Sala de locomotoras de extrusión de drenaje de PVC debe estar equipada con equipos de elevación, montaje y desmontaje de componentes voluminosos como cabezas y tornillos para garantizar una producción segura.
Producto similar Recomendar