-
Correo electrónico
248693695@qq.com
-
Teléfono
15268032526
-
Dirección
Parque Industrial lingang, ciudad de shuangqiao, Distrito de dinghai, ciudad de zhoushan, Provincia de Zhejiang
Categorías de producto
Zhoushan jingke Machinery Manufacturing co., Ltd.
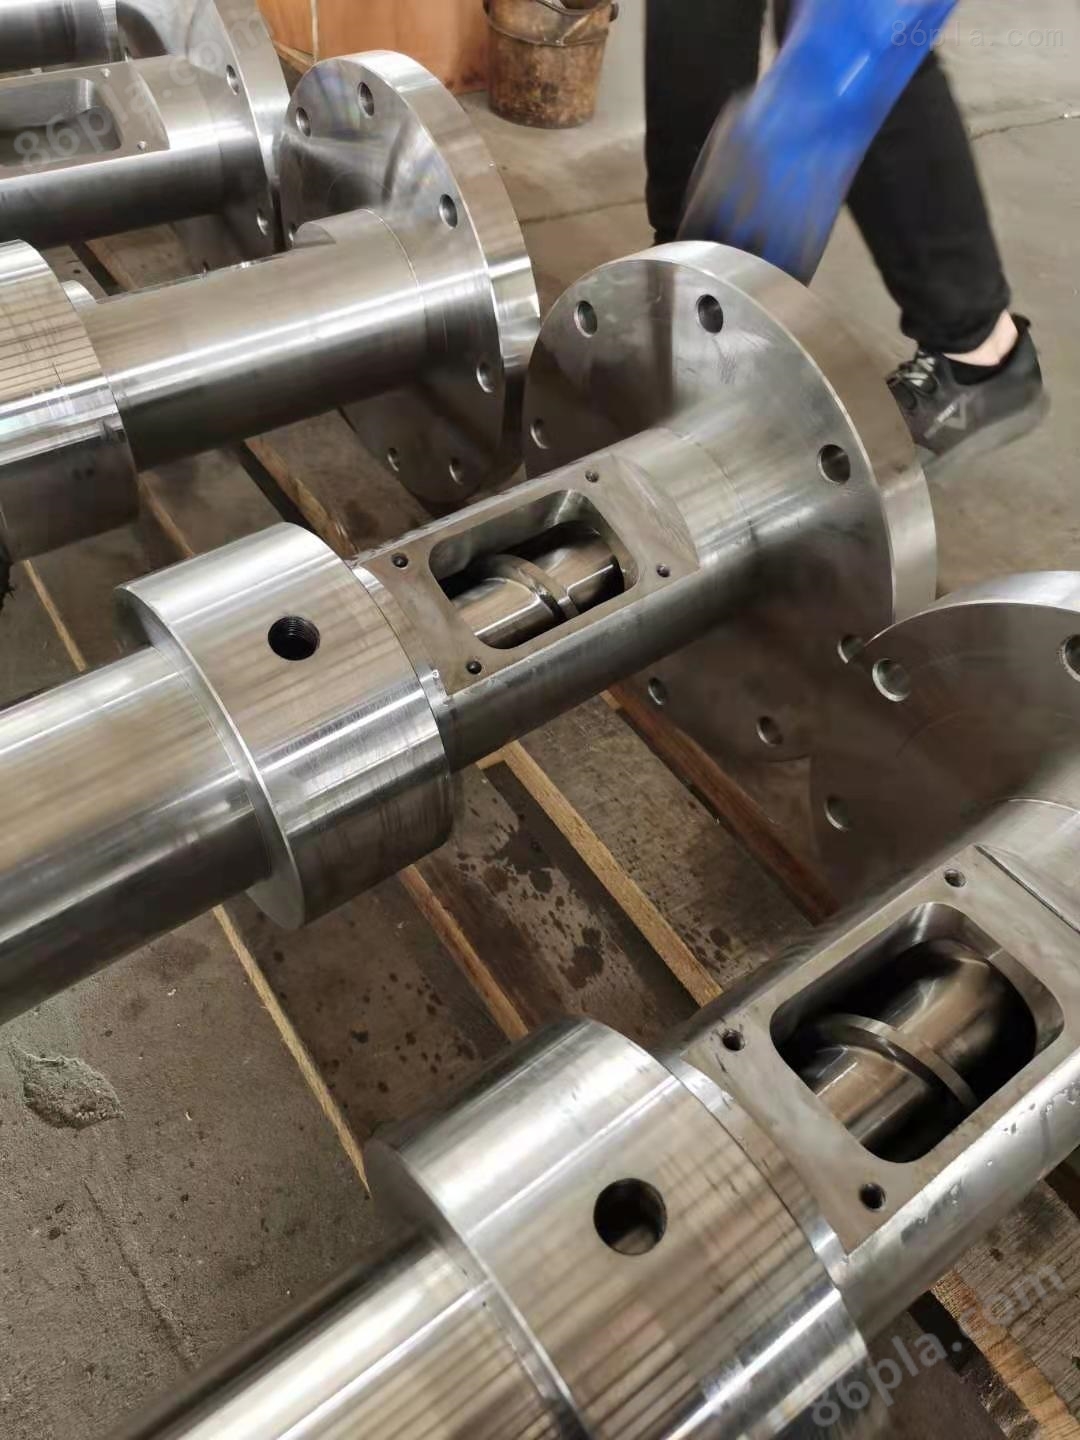
Tubo de extrusión sin halógenos de varias capas
NegociableActualización en01/12
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
Dureza de la superficie del cilindro de extrusión sin halógenos de varias capas: HV ≥ 900 profundidad de la capa de nitrógeno: soldadura por pulverización integral wc / CO en la superficie de 0,5 - 0,8 mm, que puede mejorar efectivamente el uso del tornillo
Detalles del producto
Tubo de extrusión sin halógenos de varias capasPrecauciones:
1. la fabricación de tornillos debe fabricarse con acero aleado resistente al desgaste y con poca deformación de trabajo en un ambiente de alta temperatura. después del acabado, la superficie de trabajo del tornillo debe ser resistente al desgaste y corrosiva, por lo que la parte del hilo del tornillo debe ser tratada con nitrógeno y recubierta con una capa de cromo duro, con una dureza de 700 - 800hv.
2. al probar la máquina en vacío, preste atención a que el tornillo no se puede transportar por vía aérea durante mucho tiempo; Al depurar la máquina de prueba, el tiempo de tránsito aéreo debe superar los 3 minutos.
3. la rotura y descarga del tornillo generalmente se puede sacar del tornillo desde la parte trasera o sacar el tornillo con una herramienta.
4. después de limpiar el tornillo y las piezas conectadas con él, se debe comprobar si hay arañazos y superficies de daño por fricción en cada superficie de trabajo. Se presentan cicatrices leves y se aplica tela de arena fina o piedra de aceite para la reparación.
5. cuando la superficie de trabajo del tornillo está gravemente desgastada y la zanja de la cicatriz es profunda, se deben analizar y averiguar las causas de los daños y eliminar las fallas para evitar que se repitan fenómenos similares, y luego se deben tratar las cicatrices desgastadas. Si tanto el tornillo como el cilindro están muy desgastados, primero se debe detectar cuál es la brecha real entre los dos componentes, y si hay mucho más allá de las regulaciones estándar, el tornillo debe reemplazarse en este momento.
6. al montar el tornillo, la superficie de unión con otras piezas debe estar cubierta con una capa de grasa resistente al calor de disulfido de molibdeno para facilitar el próximo desmontaje.
7. los tornillos que no se utilizan temporalmente deben aplicarse con una capa de aceite protector después del tratamiento de limpieza de la superficie, envueltos y colgados en un lugar seco y ventilado.
Tubo de extrusión sin halógenos de varias capasTécnicas de restauración
La dureza de la superficie interior del cilindro es mayor que la del tornillo, y su daño es más tarde que el tornillo. El desguace del cilindro es el aumento del diámetro interior debido al desgaste del tiempo. Sus métodos de restauración son los siguientes:
1. el cilindro que aumenta el diámetro debido al desgaste, si todavía hay una cierta capa de nitrificación, el agujero interior del cilindro se puede aburrir y moler directamente para suavizar, moler a un nuevo tamaño de diámetro, y luego preparar un nuevo tornillo de acuerdo con este diámetro.
2. el diámetro interior del cilindro se repara mediante mecanizado para volver a fundir la aleación de carburo de tungsteno, con un espesor de entre 1 y 2 mm, y luego se termina hasta el tamaño del diámetro.
3. en circunstancias normales, la Sección de homogeneización del cilindro de la máquina se desgasta rápidamente. esta sección (tomada de 5 a 7d de largo) se puede incrustar a través del agujero de bisagra, y luego se puede equipar con un revestimiento de acero de aleación nitrida. el diámetro del agujero interior se refiere al diámetro del tornillo, dejando una brecha normal de cooperación para el procesamiento y la preparación.