-
Correo electrónico
564481047@qq.com
-
Teléfono
13706223809
-
Dirección
Intersección de xinwukesong Road y xin204 National road, leyu town, Zhangjiagang city, Suzhou city, Jiangsu Province
Categorías de producto
- Exprimidor de tubos de plástico para tuberías de agua fría y caliente PPR
- Tractor
- Máquina expendedora
- Línea de producción de tuberías
- Línea de producción de tuberías MPP
- Exprimidor de tornillo
- Exprimidor de tubos de energía de PVC
- Trituradora
- Máquina de corte de tuberías 50 - 160
- Línea de producción de tuberías PE
Zhangjiagang huade Machinery Technology co., Ltd.
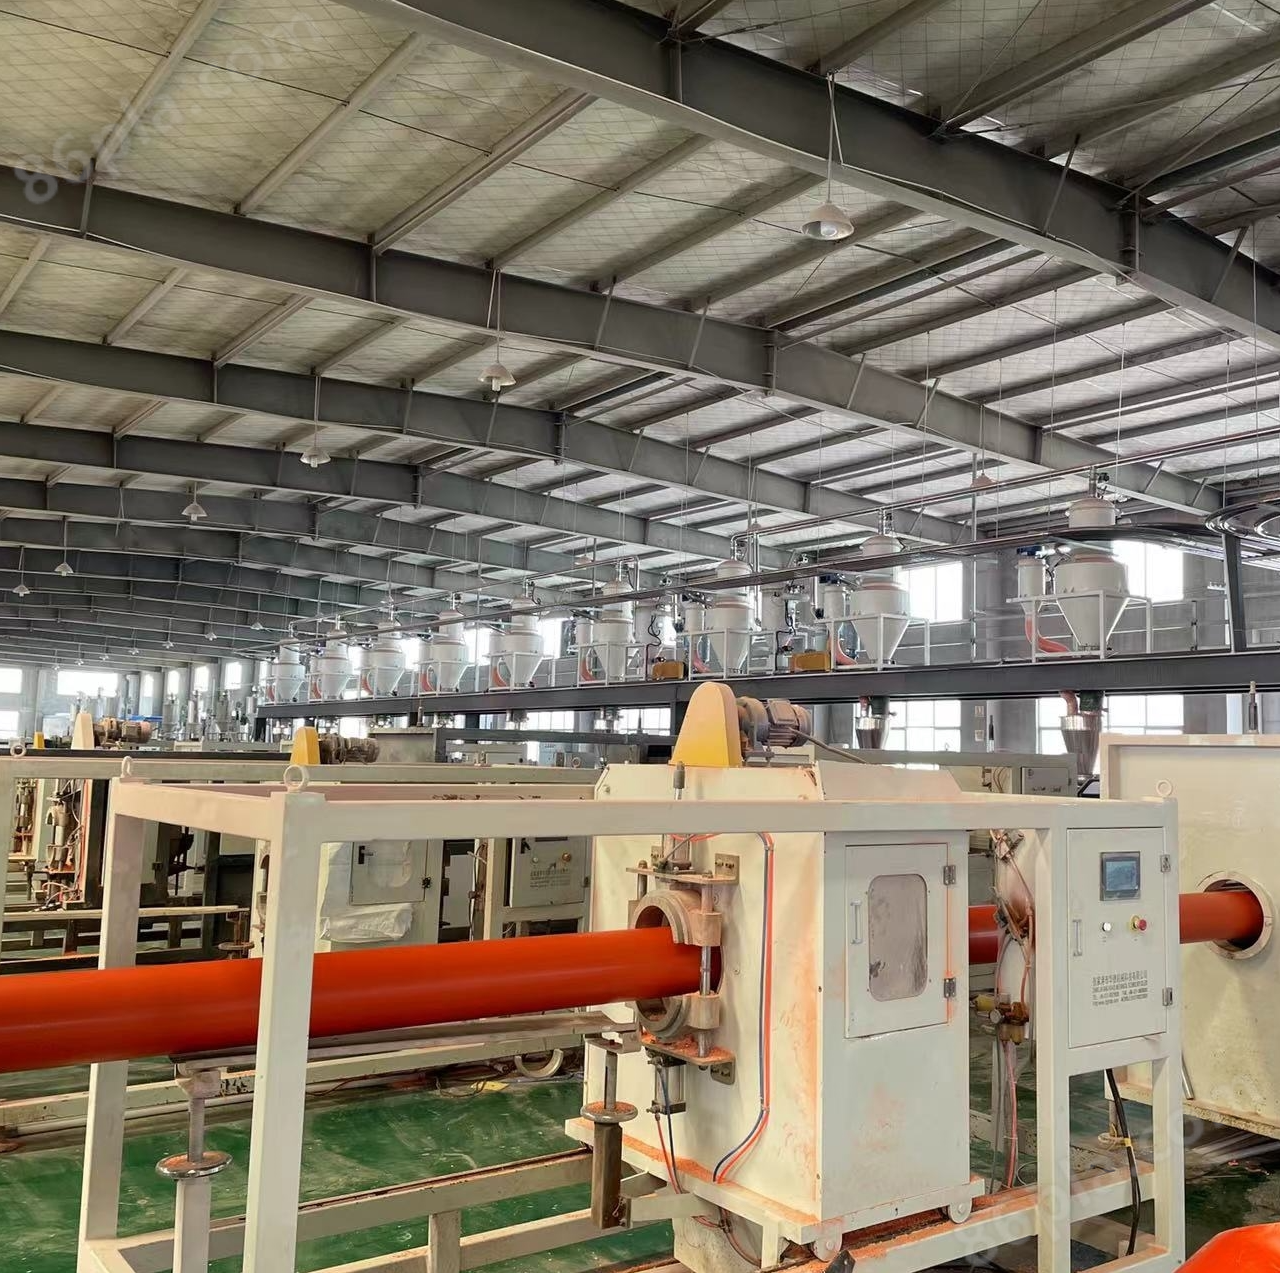
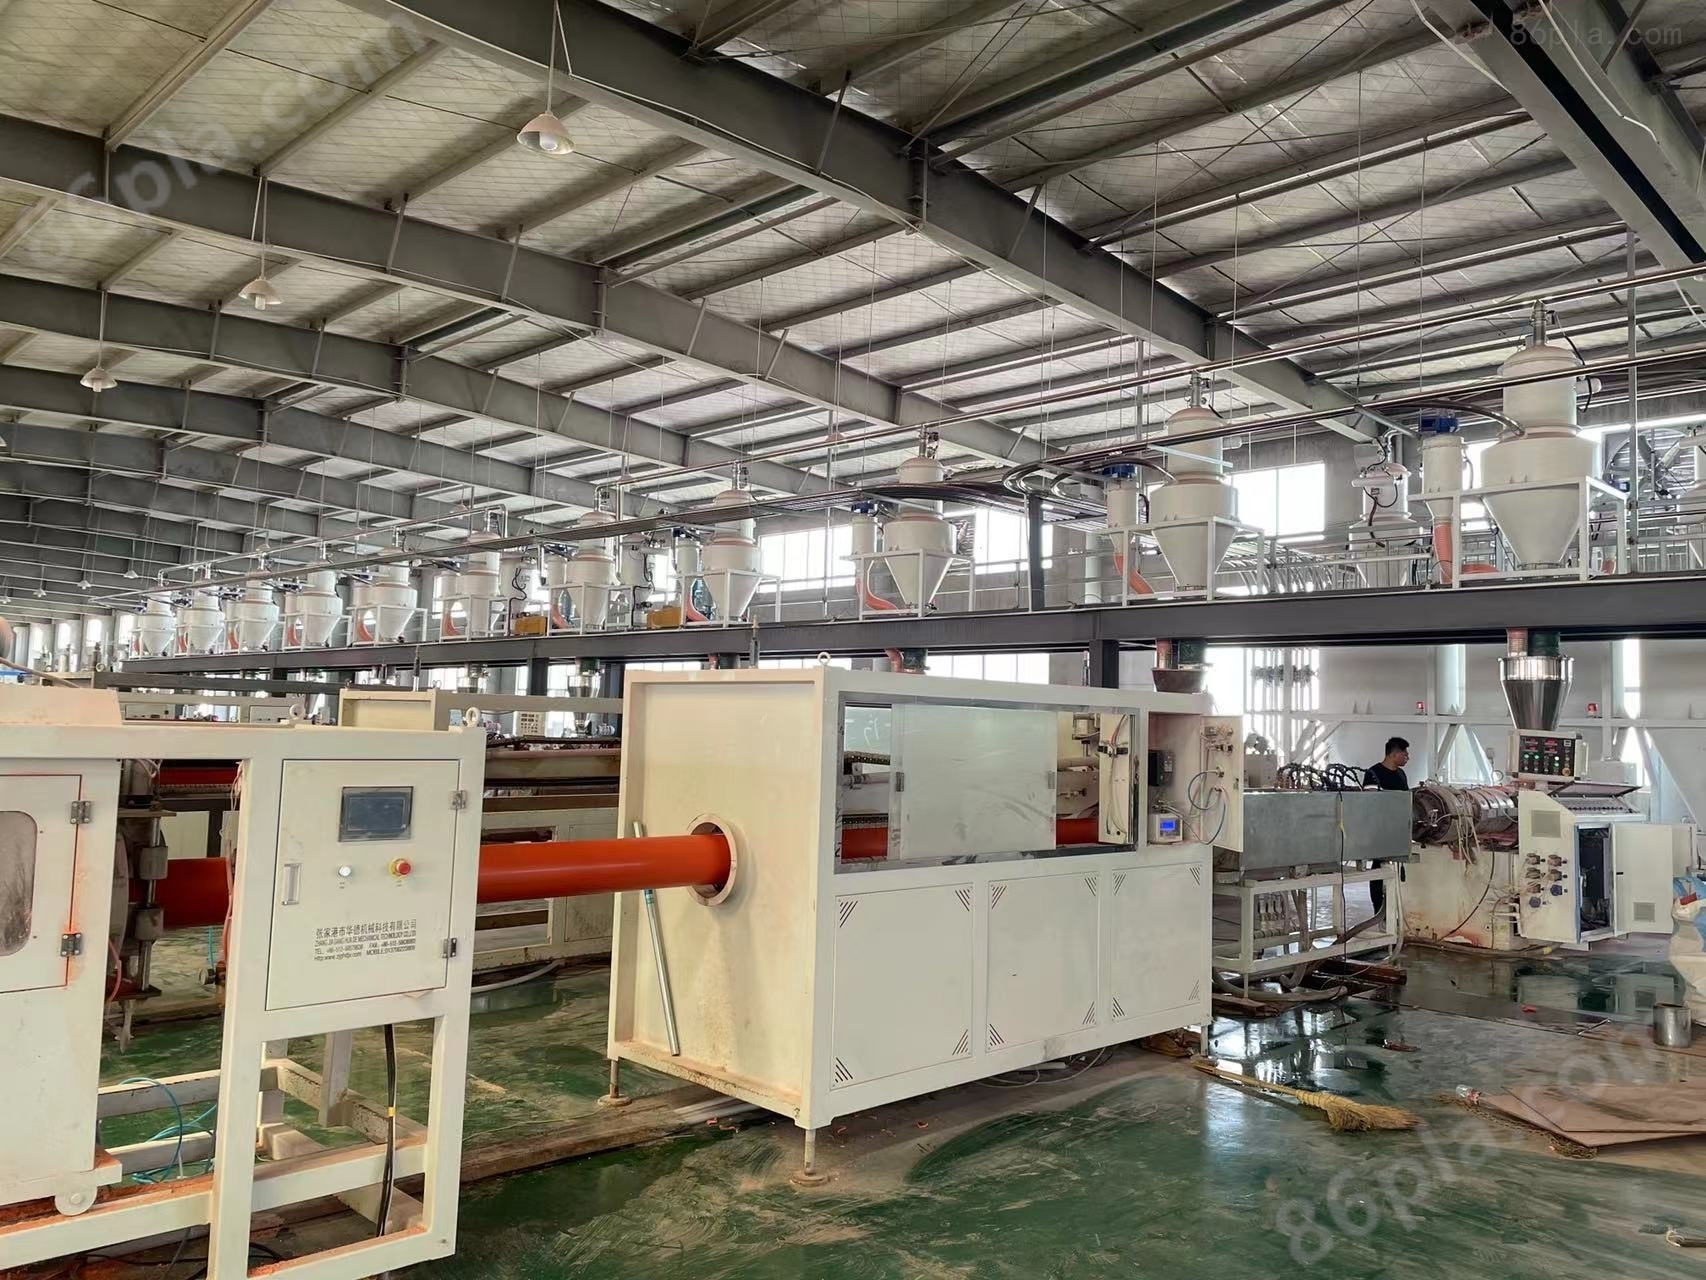
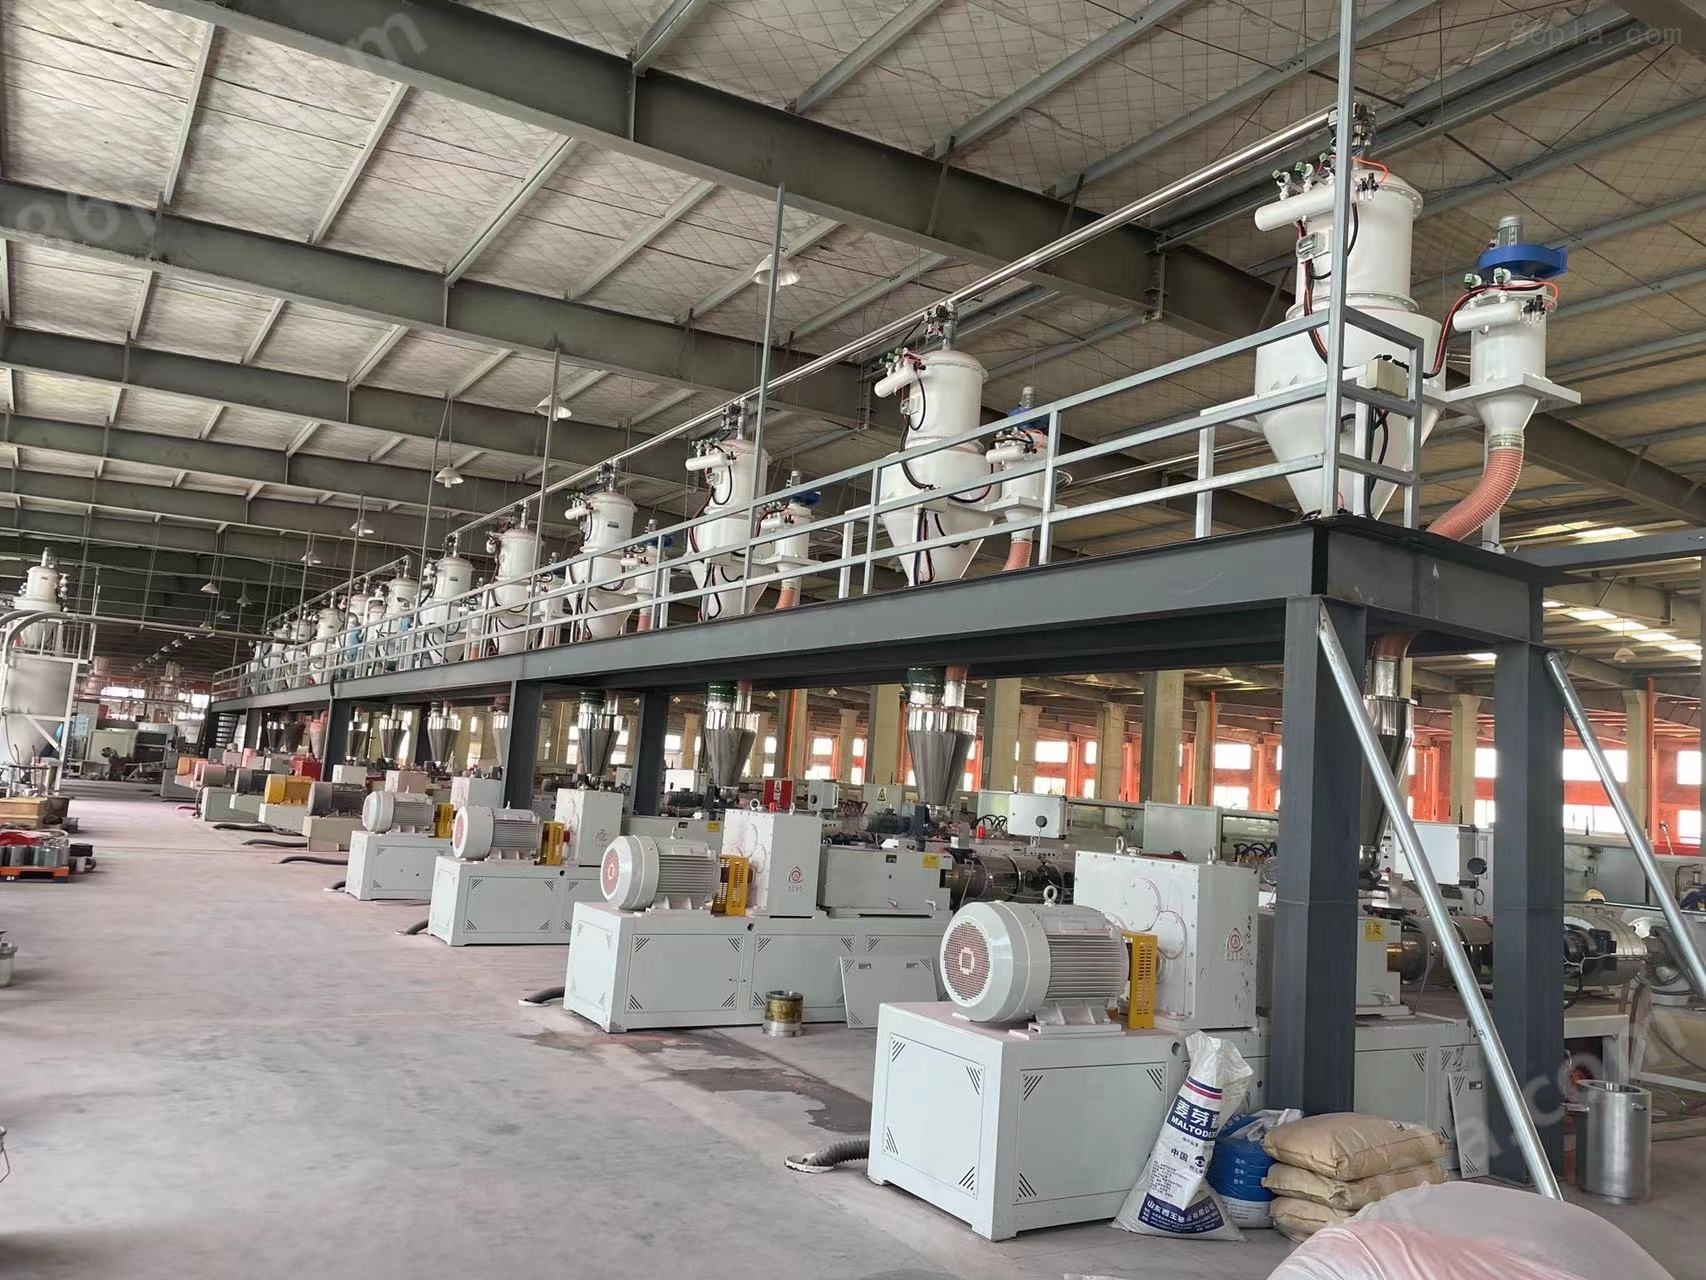
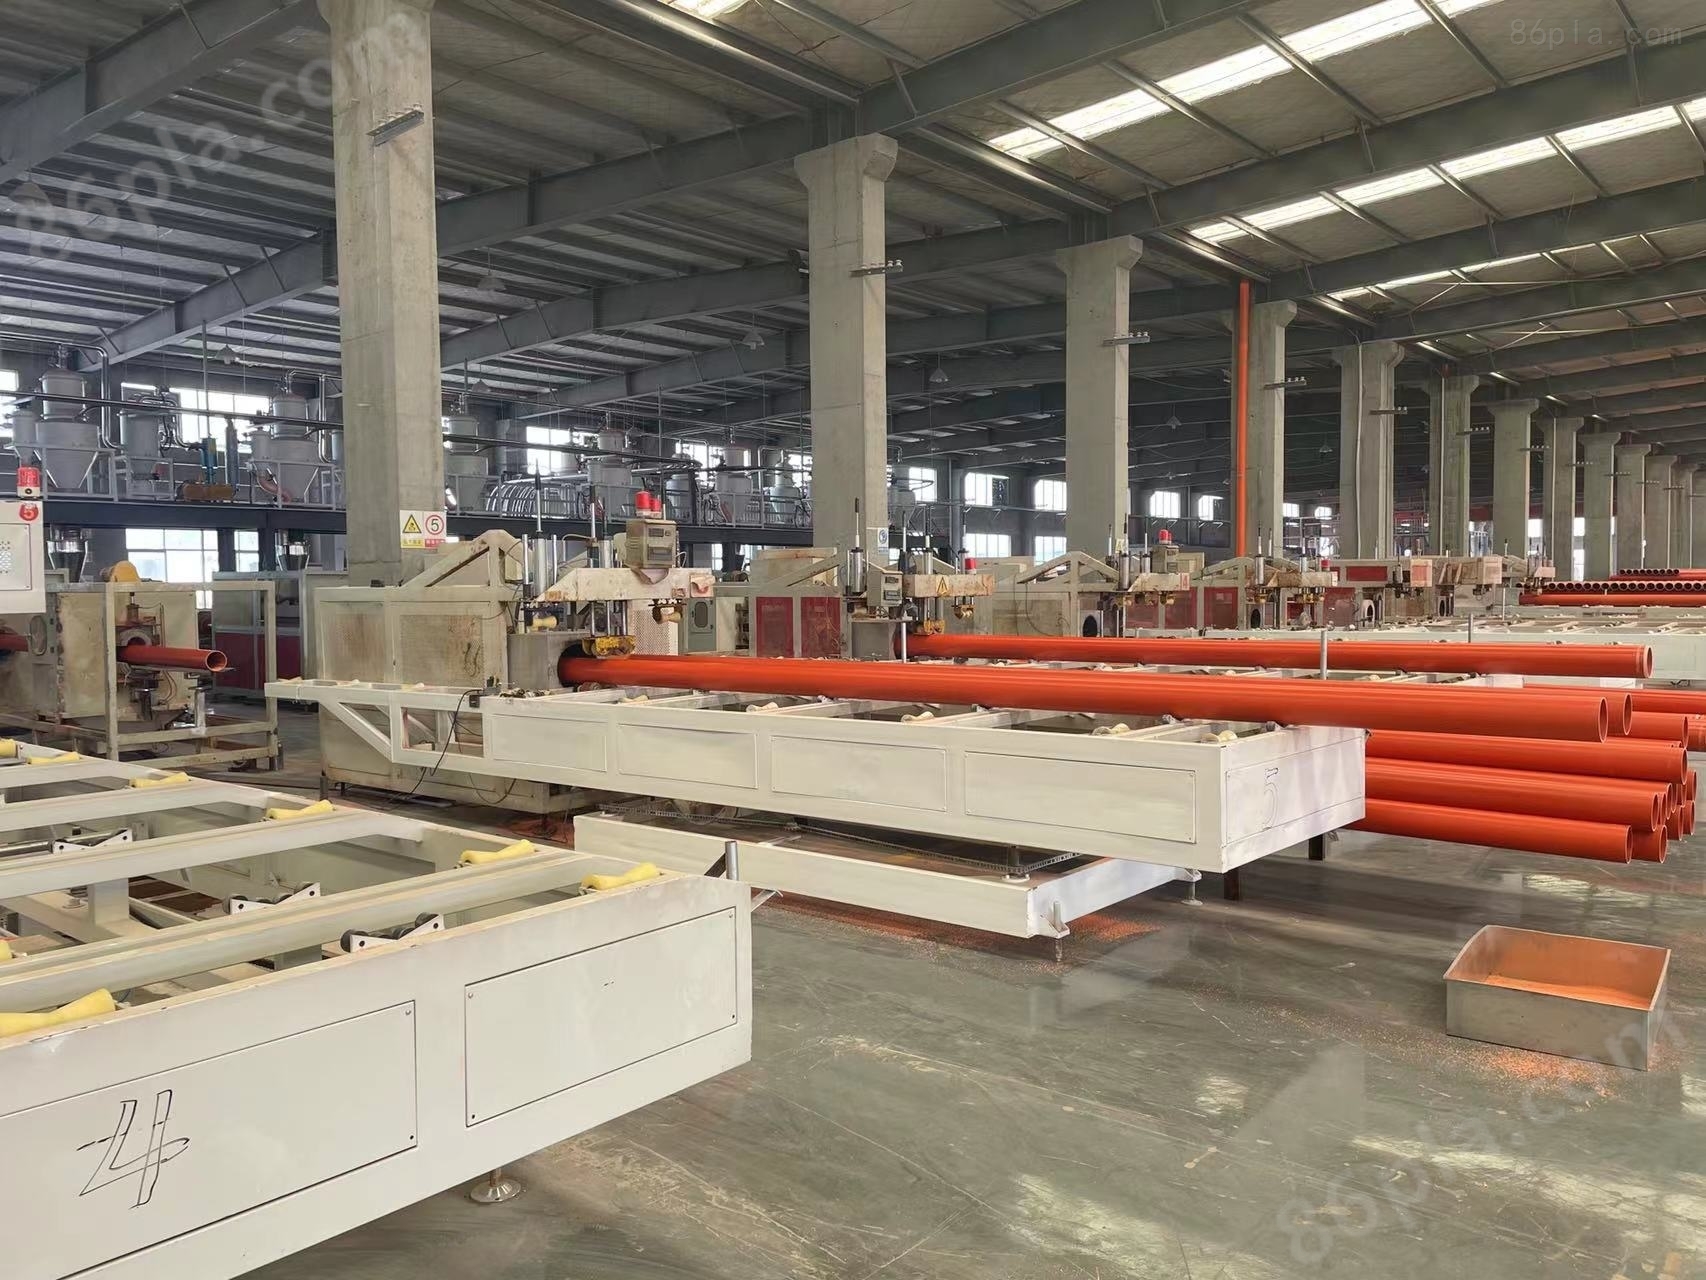
Línea de producción de extrusión de tuberías eléctricas de PVC Industrial
NegociableActualización en01/17
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
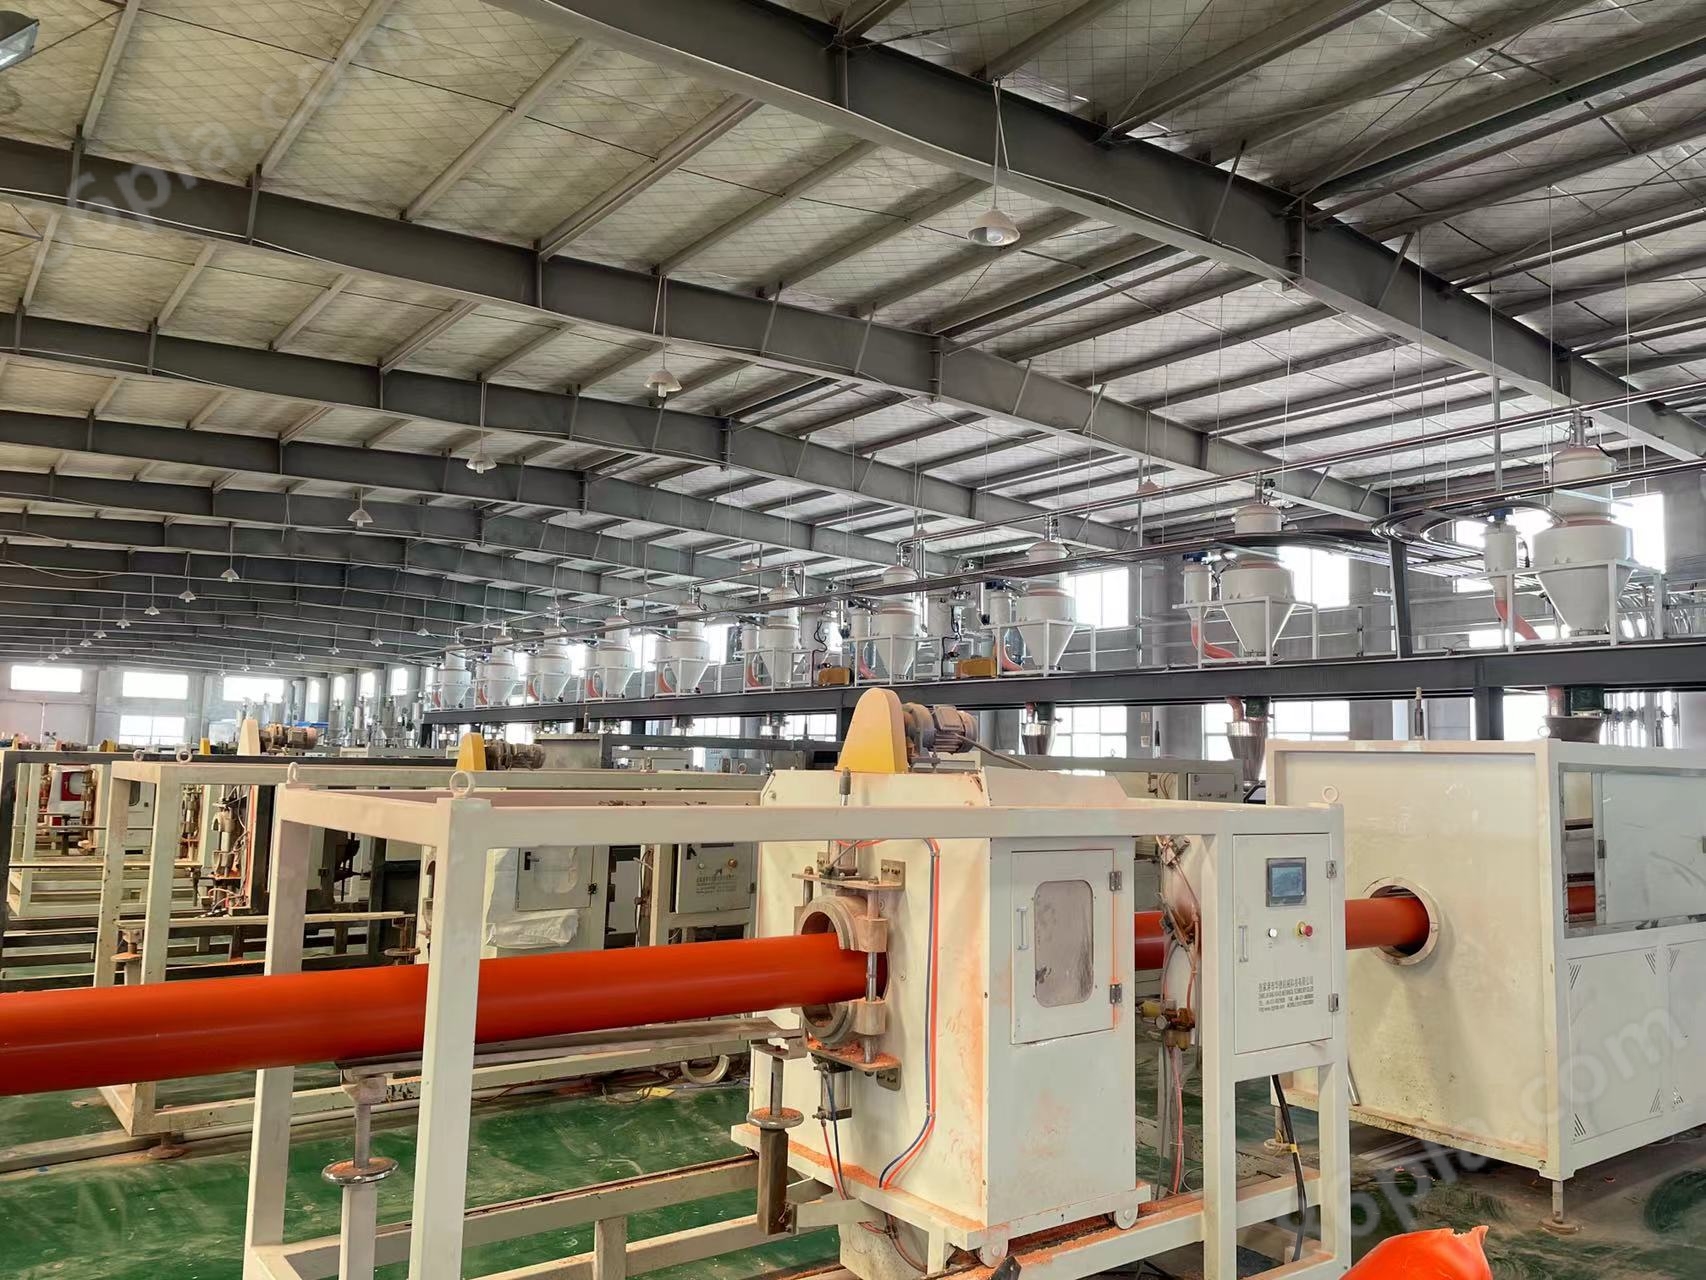
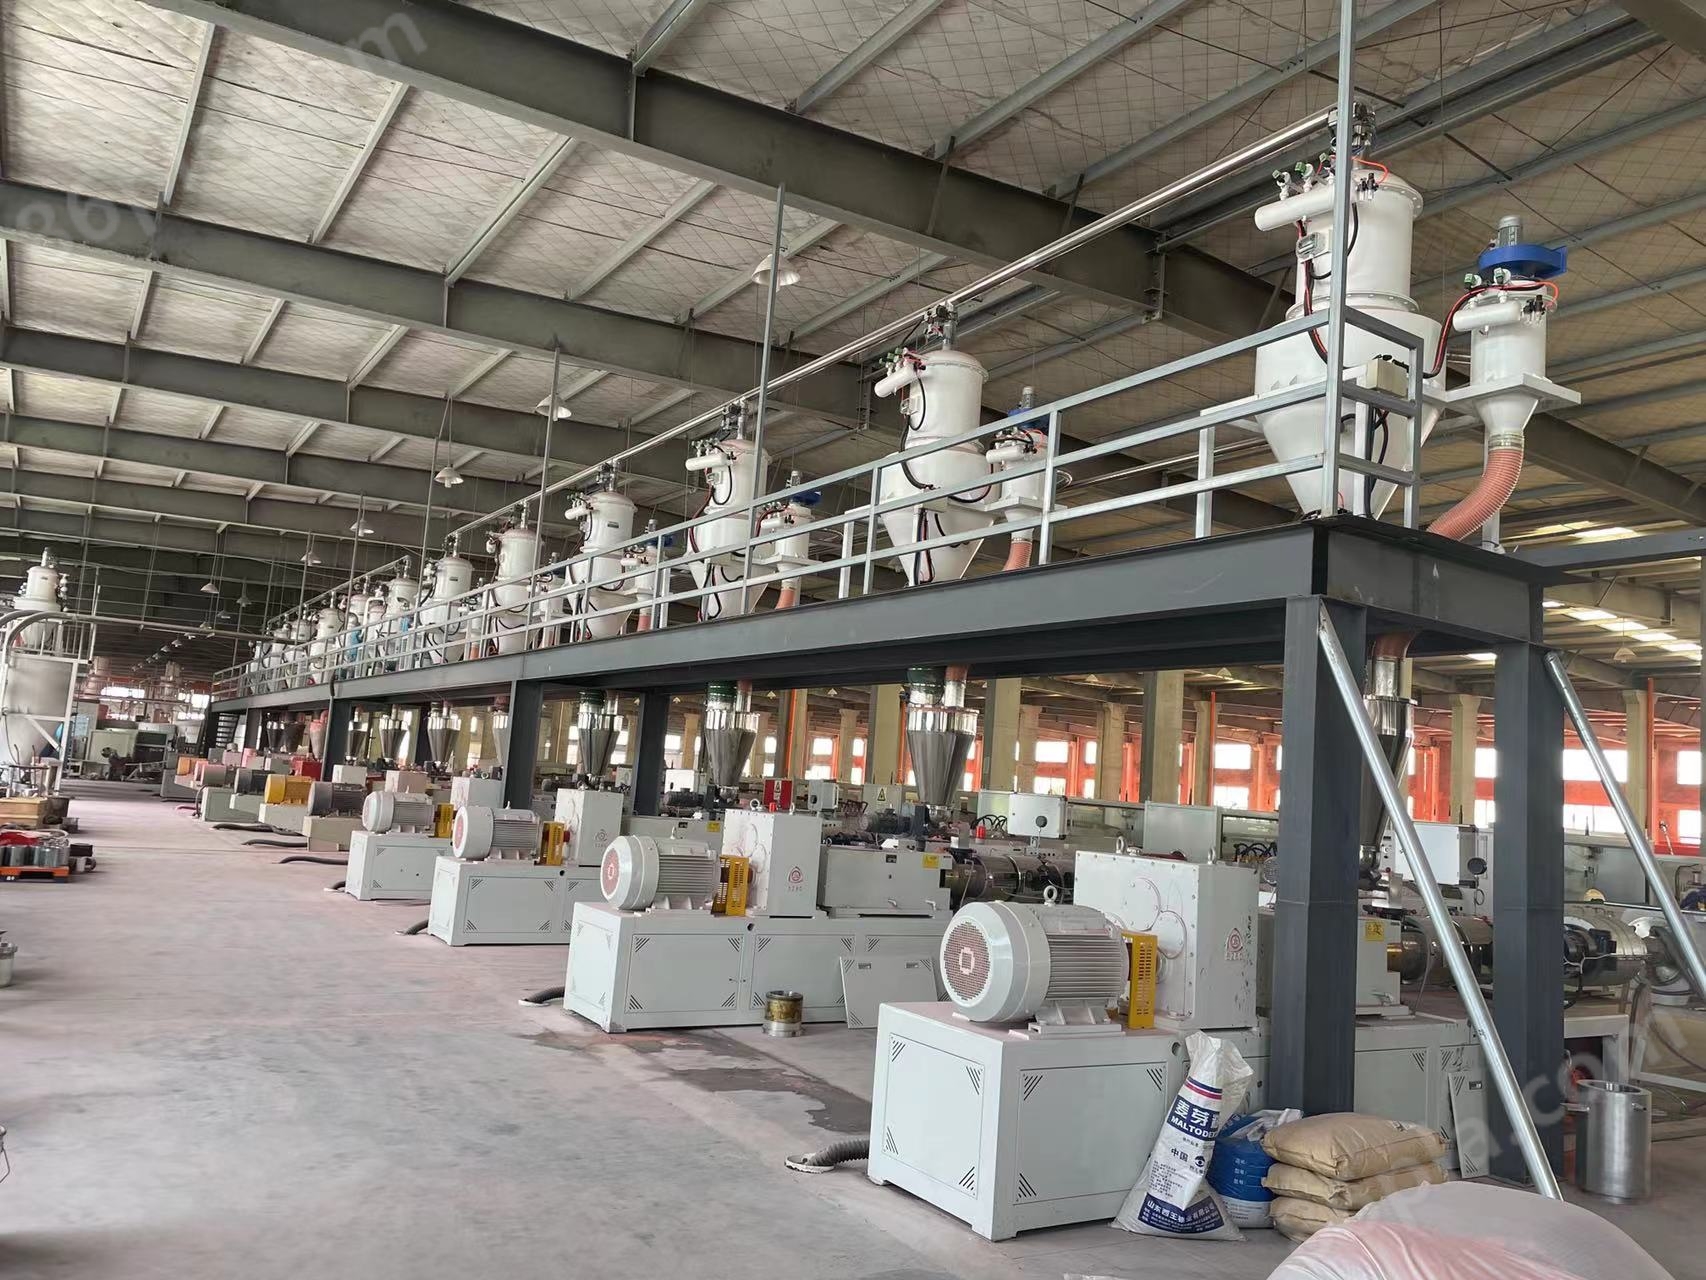
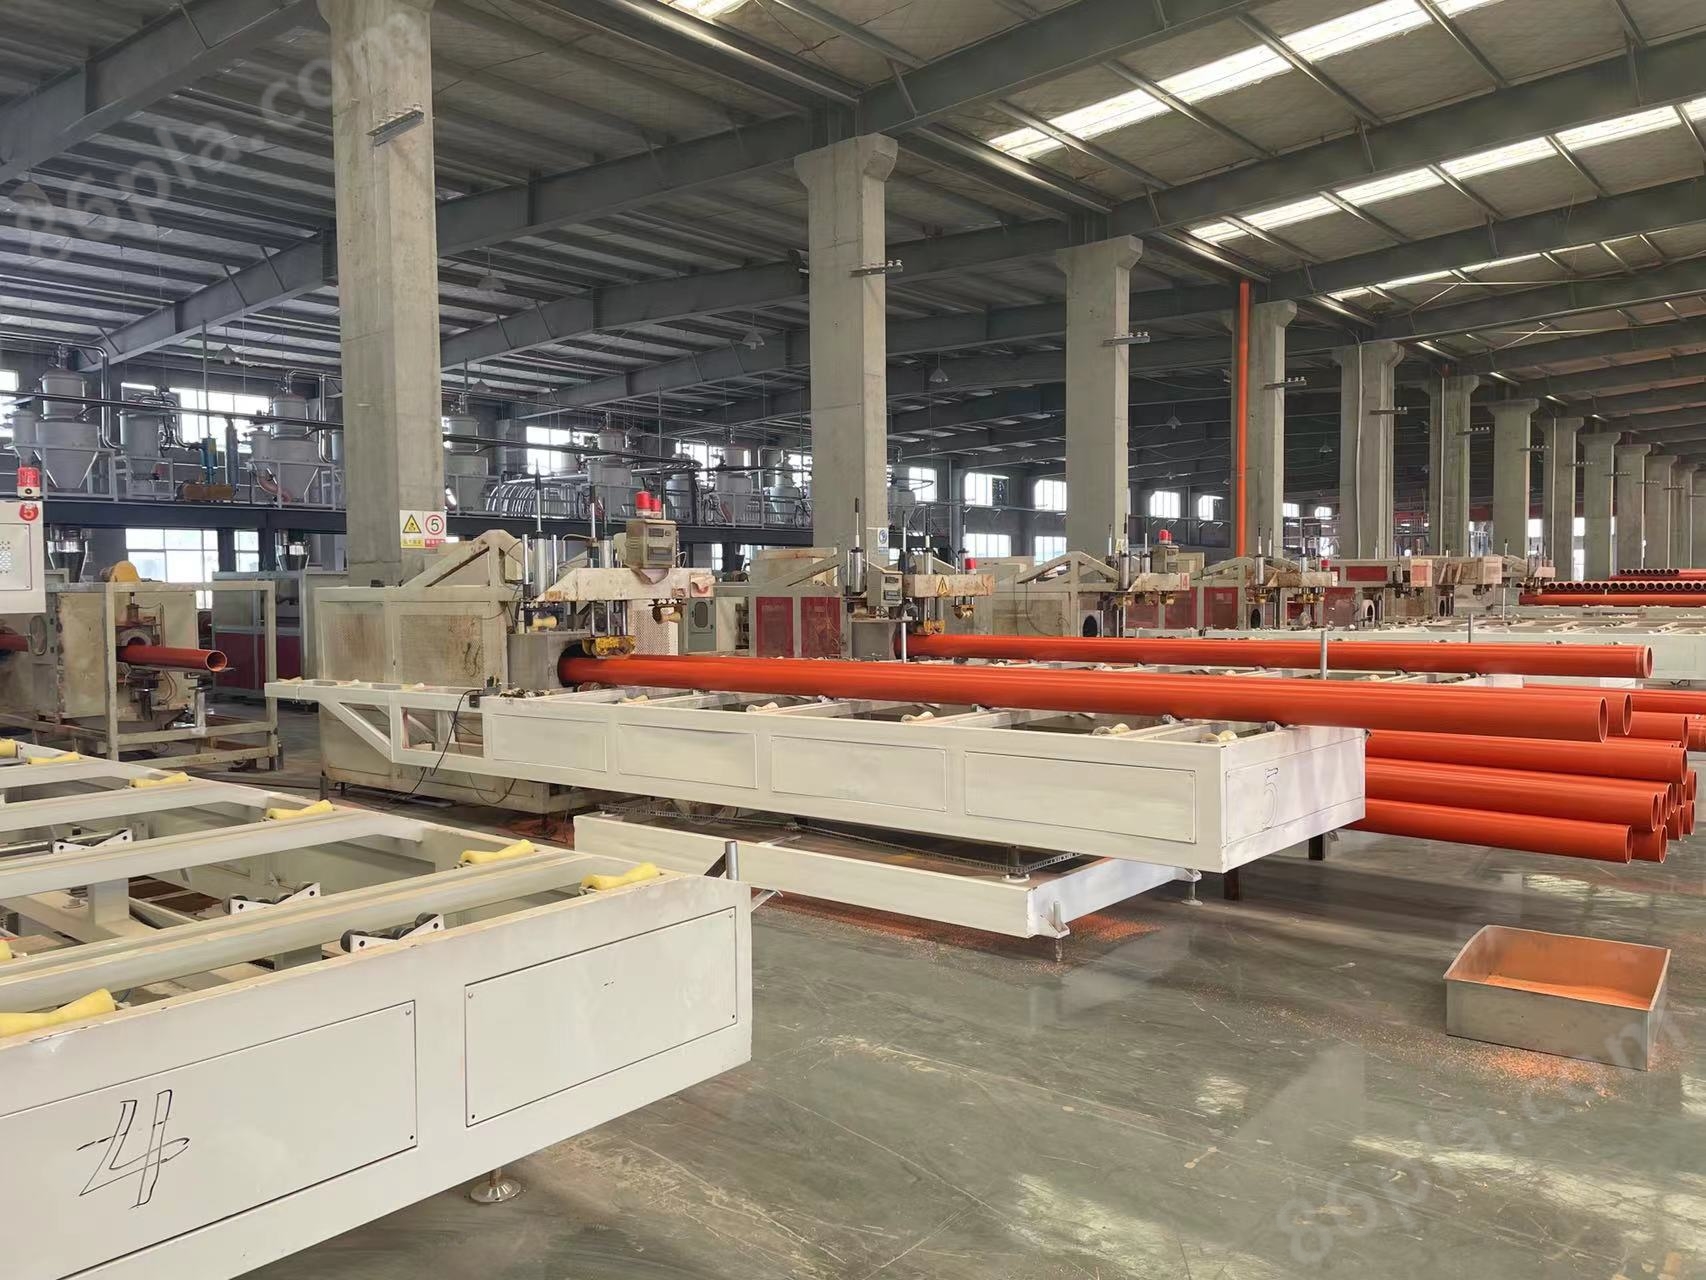
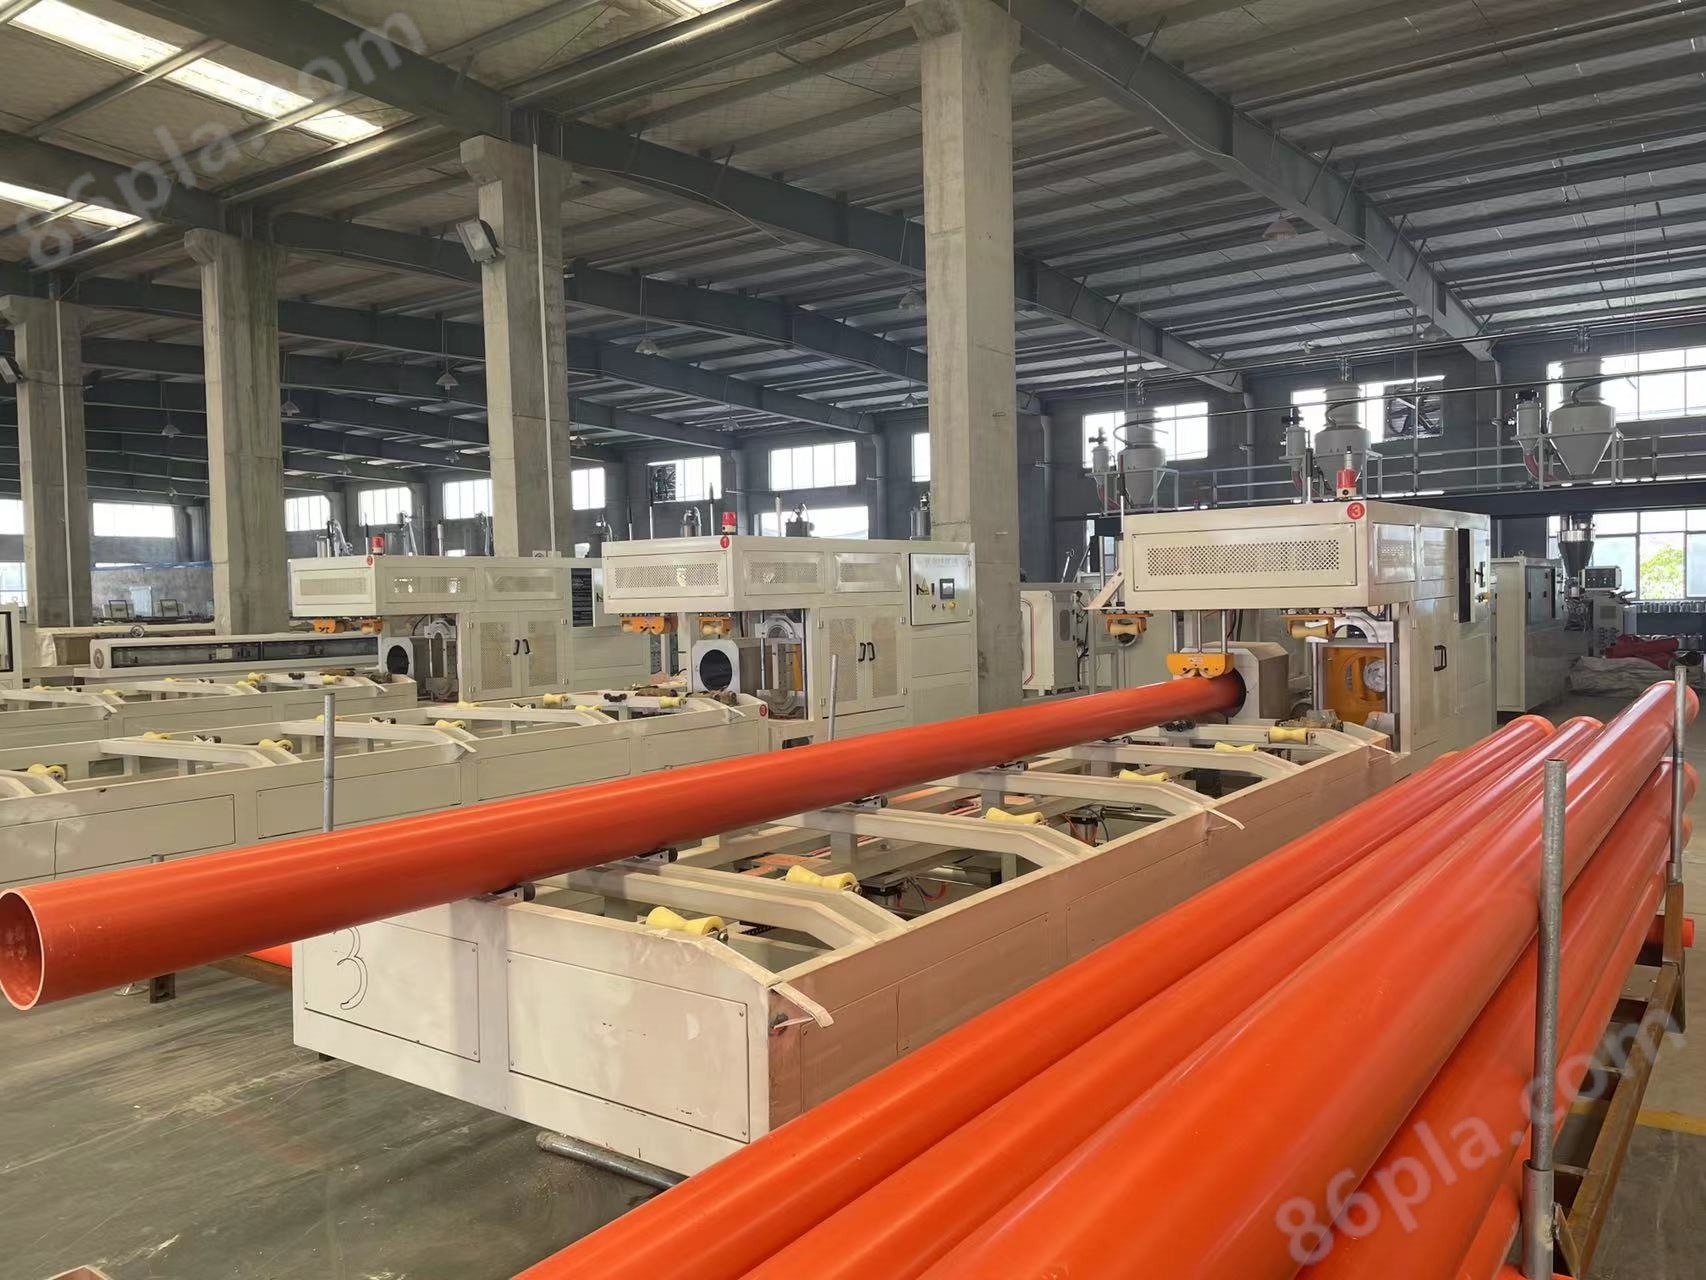
La línea de producción de extrusión de tuberías eléctricas de PVC industrial se utiliza principalmente para producir tuberías de PVC de plástico de varios diámetros y paredes gruesas en suministro de agua y drenaje agrícola, suministro de agua y drenaje de edificios, cables y cables de energía.
Detalles del producto
Línea de producción de extrusión de tuberías eléctricas de PVC IndustrialResumen
El tractor tiene dos garras, tres garras, cuatro garras, seis garras, ocho garras y otros métodos de tracción.
Se puede elegir el método de corte de Sierra o Corte planetario, además de un medidor de arroz y un dispositivo de engrosamiento.
La máquina de corte planetario adopta un control numérico informático totalmente automático, que tiene las ventajas de una operación conveniente y un rendimiento confiable, alcanzando el nivel internacional.
El rendimiento de la unidad es confiable y la eficiencia de producción es alta. La compañía puede equiparse con diferentes configuraciones de acuerdo con los requisitos del cliente. Nuestra empresa proporciona soporte como tecnología de fórmula.
Línea de producción de extrusión de tuberías eléctricas de PVC IndustrialMantenimiento diario:
1. es necesario comprobar si las tuberías del equipo de tuberías de plástico se escapan a tiempo y si las piezas de fijación se sujetan durante un largo período de funcionamiento. El equipo de producción de tubos de plástico consta de un sistema de control, una máquina de extrusión, una nariz, un sistema de enfriamiento estereotipado, una máquina de tracción, un dispositivo de corte, una máquina de bobinado y un estante de vuelco.
2. verifique si el dispositivo de seguro de la máquina es efectivo a tiempo, especialmente después de cambiar el molde, verifique si el seguro mecánico ha sido ajustado en consecuencia. Esto desempeña un papel muy importante en el funcionamiento seguro de todas las líneas de producción.
3. verifique la situación del filtro de aceite o el relleno a tiempo, reemplace a tiempo y a menudo preste atención a si la calidad del aceite está contaminada y deteriorada. Como parte importante de los materiales de construcción químicos, la línea de producción de tuberías de plástico es ampliamente aceptada por la mayoría de los usuarios por su rendimiento *, higiene, protección del medio ambiente y bajo consumo, principalmente tuberías de suministro de agua de polietileno, tuberías de polipropileno, tuberías de calefacción por suelo, tuberías compuestas, etc. Cuando el aceite hidráulico se convierte en marrón oscuro y emite olor, es una indicación de deterioro oxidativo, el aceite hidráulico debe actualizarse lo antes posible, cuando hay pequeñas pecas o puntos transparentes en el aceite hidráulico, indica que hay impurezas o polvo metálico mezclados, debe filtrarse o cambiarse de aceite.
4. durante el proceso de operación, es mejor llevar a cabo varios mantenimiento y reparación de equipos de tuberías, lubricación, ajuste, examen físico, etc. El equipo de producción de tubos de plástico consta de un sistema de control, una máquina de extrusión, una nariz, un sistema de enfriamiento estereotipado, una máquina de tracción, un dispositivo de corte, una máquina de bobinado y un estante de vuelco. Un mayor mantenimiento garantizará el funcionamiento normal de la línea de producción.
Precauciones:
1. control de la temperatura
El control de la temperatura es un factor de control importante en la operación de extrusión. La temperatura de los factores de control necesarios para la extrusión es la temperatura del cilindro, la temperatura del diámetro y la temperatura del molde de Boca. La temperatura es demasiado baja, la plastificación es mala, la apariencia de la tubería es mate, las propiedades mecánicas son malas y la calidad del producto no cumple con los requisitos: la temperatura es demasiado alta, el material se descompone y el producto cambia de color.
2. velocidad del tornillo
La velocidad del tornillo aumenta y la cantidad de extrusión aumenta, lo que puede aumentar la producción, pero es propenso a la mala plastificación, lo que resulta en una pared interior áspera de la tubería y una disminución de la resistencia. en este momento, la presión de la nariz debe ajustarse para que la producción y la calidad lleguen. El control de temperatura del tornillo afecta la tasa de transporte de materiales, la plastificación de materiales, la calidad de fusión, etc. La tubería de extrusión necesita pasar por agua de enfriamiento para reducir la temperatura del tornillo, lo que es propicio para mejorar la calidad de la plastificación, y la temperatura del agua de enfriamiento del tornillo es de unos 50 a 70.
3. velocidad de tracción
El ajuste de la velocidad de tracción en la operación de reemisión es importante, el material se derrite y plastifica a través de la extrusión, y se tira después de la extrusión continua de la nariz, entrando así en el dispositivo de finalización, el dispositivo de enfriamiento, el dispositivo de tracción, etc. la velocidad de tracción debe coincidir con la velocidad de extrusión. Por lo general, en la producción normal, la velocidad de tracción debe ser aproximadamente entre un 1% y un 10% más rápida que la velocidad de extrusión de la tubería.
4. aire comprimido y presión
El aire comprimido puede hinchar la tubería para que la tubería mantenga una cierta redondez. La presión requerida debe ser del tamaño adecuado. La presión es demasiado pequeña, la tubería no es redonda, la presión es demasiado grande, el molde del núcleo se enfría, la pared interior de la tubería tiene grietas, no es Lisa y la calidad de la tubería disminuye. Al mismo tiempo, los requisitos de presión son estables, como la presión aumenta y disminuye, y las tuberías son propensas a la situación actual de los nudos de bambú.
5. temperatura del dispositivo de dimensionamiento y el dispositivo de enfriamiento
Exprimir diferentes productos plásticos, adoptar diferentes métodos de dimensionamiento y enfriamiento, el medio de enfriamiento puede ser aire, agua u otros tipos de líquidos, es necesario controlar la temperatura, su temperatura está relacionada principalmente con la eficiencia de la producción, el estrés interno del producto, etc.

Producto similar Recomendar


